

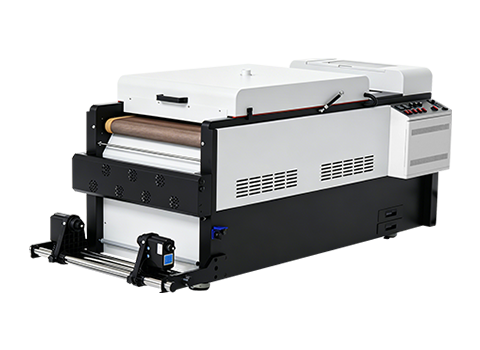
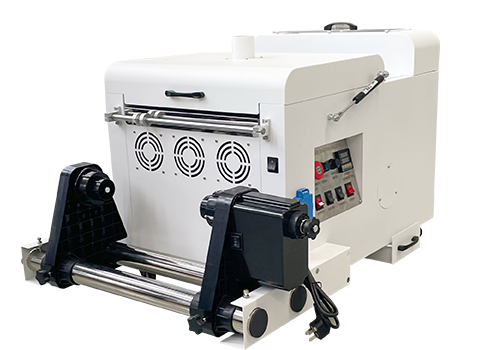
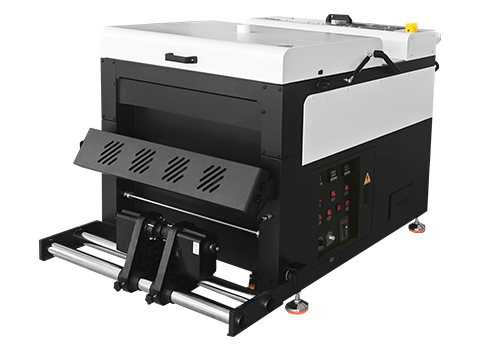
Mit welcher Temperatur sollten Sie DTF-Pulver in einem Ofen härten?
Schnelle Antwort:Ein Pökelofen im Batch-Stil läuft normalerweise bei100–110°C (212–230°F) für 2–3 Minuten. Förder-/Tunnelöfen laufen in der Regel heißer & mdash;130–180°C (266–356°F)& mdash; mit der Bandgeschwindigkeit abgestimmt, so dass der Film ungefähr 1–3 Minuten in der Hitzezone verbringt Die genaue Anzahl hängt von Ihrem Pulvertyp ab: PA (Polyamid) Pulver härten normalerweise um 130–150° C aus, während PES (Polyester) Pulver 160–180°C benötigen.
Das Aushärten ist ein anderer Schritt als das Drücken von & mdash; Don't Verwechsle die beiden
It' lässt sich leicht aushärten und pressen, da beide mit Hitze verbunden sind, aber sie erledigen unterschiedliche Aufgaben.AushärtungGeschieht unmittelbar nachdem das Pulver auf die nasse Tinte aufgetragen wurde & mdash; Es schmilzt das Schmelzpulver, sodass es zu einer glatten, festen Klebeschicht verschmilzt, die mit dem gedruckten Design verbunden ist.PressendGeschieht später, wenn diese ausgehärtete Folie mit einer Heißpresse auf das Kleidungsstück aufgetragen wird, wird die fertige Übertragung auf den Stoff geklebt. Eine Unterhärtung in dieser ersten Phase verursacht Probleme, die später durch kein richtiges Pressen behoben werden können. Für Einstellungen in der Pressstufe speziell siehe unsereDTF-Wärmepressentemperatur & amp; Leitfaden zu Zeiteinstellungen.
Aushärtetemperatur nach Pulverart
| Pulvertyp | Typische Aushärtetemperatur | Anmerkungen |
|---|---|---|
| PA (Polyamid) | 130–150°C (266–302°F) | Niedrigerer Schmelzpunkt, üblich für Standard-Baumwollmischungsdrucke |
| PES (Polyester) | 160–180°C (320–356°F) | Höherer Schmelzpunkt, oft gewählt für weicheres Handgefühl oder spezifische Stoffverträglichkeit |
| Chargen-/Flashofen (allgemein) | 100–110°C (212–230°F), 2–3 Minuten | Ansatz mit niedrigerer Temperatur und längerer Verweildauer, der in vielen kompakten Aushärtungseinheiten verwendet wird |
Bestätigen Sie immer die genaue Zahl anhand Ihres spezifischen Pulverherstellers. & #39;s Spezifikationsblatt & mdash; Maschenweite und Formulierung verschieben den idealen Bereich sogar innerhalb derselben Pulverkategorie.
Der Ofentyp beeinflusst die Art und Weise, wie Sie diese Zahlen anwenden
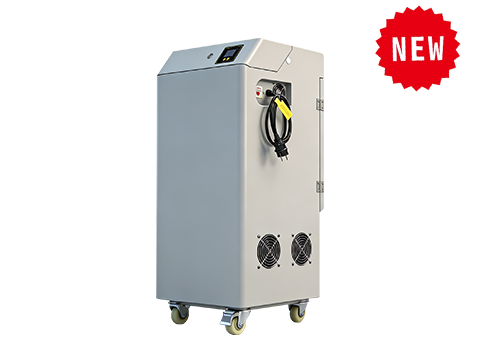
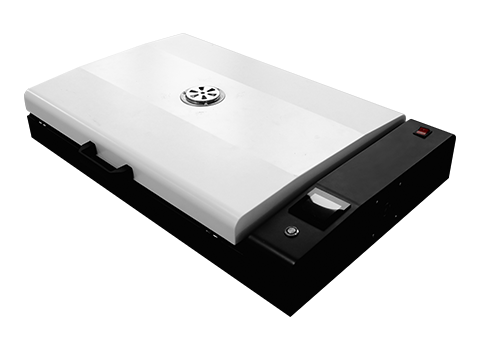
- ChargenöfenErhitzen Sie das gesamte Blatt auf einmal in einer Kammer, sodass Temperatur und Verweilzeit einmal eingestellt werden und für diesen Lauf festgelegt bleiben. & mdash; einfach einwählen und wiederholen.
- Förder-/tunnelöfenFilm kontinuierlich durch eine beheizte Zone auf einem Band bewegen, so dass Temperatur und Bandgeschwindigkeit zusammenarbeiten & mdash; ein zu schnell durch die Wärmezone laufender Riemen unterhärtet das Pulver ebenso zuverlässig wie ein zu kühl eingestellter Ofen Als Faustregel gilt: Eine schnellere Riemengeschwindigkeit benötigt eine höhere Zonentemperatur, um die gleiche Gesamtwärmeeinwirkung zu erreichen.
Anzeichen dafür, dass Ihre Aushärtungseinstellungen deaktiviert sind
| Symptom | Wahrscheinliche Ursache |
|---|---|
| Pulver sieht matt oder leicht körnig aus, nicht glänzend | Untergehärtet & mdash; Temperatur erhöhen oder die Verweilzeit des Bandes verlangsamen/verlängern |
| Der Transfer fühlt sich steif, spröde oder leicht gelb an | Überhärten & mdash; die Temperatur senken oder die Bandgeschwindigkeit erhöhen |
| Design löst sich beim Pressen trotz korrekter Presseinstellung | Pulver verschmolz während der Aushärtung nie vollständig. & mdash; Hierbei handelt es sich um ein Problem in der Aushärtephase und nicht um ein Problem in der Pressphase |
| Ungleichmäßige Oberfläche auf einem breiten Blatt | Heiße oder kalte Stellen in der Ofenkammer & mdash; prüfen Sie, ob Luftstromhindernisse oder ungleichmäßige Heizelemente vorliegen |
Aushärtungsofen oder Wärmepresse für diesen Schritt?
Einige kleinere Geschäfte härten Pulver mit einer Wärmepresse, die direkt über dem Blech schwebend ist, und nicht mit einem speziellen Ofen aus, der funktioniert, aber schwieriger durchgängig zu standardisieren ist als ein fester Ofenzyklus oder eine feste Fördergeschwindigkeit. Wenn Sie #39; entscheiden, welche Ausrüstung zu Ihrem Produktionsvolumen passt, ist unserLeitfaden zum Aushärten von Backofen vs. WärmepresseVergleicht die beiden direkt.
Häufig gestellte Fragen
Was passiert, wenn ich DTF-Pulver bei zu niedriger Temperatur aushärten lasse?
Das Pulver won' t vollständig schmelzen und in der Tintenschicht verschmelzen, so dass eine schwache oder unvollständige Verbindung zurückbleibt Dies ist oft & #39; nicht offensichtlich, bis die Übertragung gedrückt und geschält wird & mdash; Das Design kann sich anheben, reißen oder vom Kleidungsstück abziehen, obwohl der Pressschritt selbst korrekt durchgeführt wurde.
Kann ich DTF-Pulver überhärten?
Ja & mdash; übermäßige Hitze oder Verweildauer kann die ausgehärtete Schicht spröde und anfällig für Vergilbung machen, insbesondere bei leichteren Designs Wenn Sie & #39; Wenn Sie Verfärbungen sehen, reduzieren Sie die Temperatur oder verharren Sie die Zeit, bevor Sie etwas anderes einstellen.
Brauchen PA - und PES-Pulver wirklich unterschiedliche Aushärtungstemperaturen?
Ja & mdash; they' sind unterschiedliche Klebstoffformulierungen mit unterschiedlichen Schmelzpunkten PA-Pulver härtet im Allgemeinen bei einer niedrigeren Temperatur aus als PES-Pulver, daher ist die Verwendung eines Pulvers' s-Einstellungen für das andere eine häufige Ursache für inkonsistente Ergebnisse beim Lieferantenwechsel.
Woher weiß ich, ob mein Förderofen's Bandgeschwindigkeit richtig eingestellt ist?
Überprüfen Sie, ob ein Blatt ungefähr 1–3 Minuten in der beheizten Zone bei Ihrer eingestellten Temperatur verbringt & mdash; zu schnelle Unterhärtung, zu langsam riskiert Überhärtung oder Engpass Produktion Führen Sie ein Testblatt aus und überprüfen Sie die Pulveroberfläche, bevor Sie sich zu einem Produktionslauf verpflichten.
Auf der Suche nach einer konsistenten, sogar maßstabsgetreuen Aushärtung?
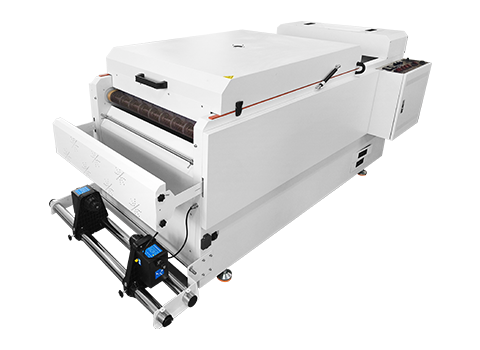
Sehen Sie, wie AGP's DTF Oven A280/A380 eine zuverlässige Aushärtung für die Produktion in großen Stückzahlen liefert.
DTF-Ofen A280/A380 | DTF Heißschmelzpulver | Sprechen Sie mit unserem Team