


Bạn nên sử dụng nhiệt độ nào để xử lý bột DTF trong lò nướng?
Trả lời nhanh:Lò xử lý kiểu mẻ thường chạy ở tốc độ100–110°C (212–230°F) cho 2–3 phút. Lò băng tải/đường hầm thường chạy nóng hơn & mdash;130–180°C (266–356°F)& mdash; với tốc độ vành đai điều chỉnh để bộ phim dành khoảng 1–3 phút trong vùng nhiệt. con số chính xác phụ thuộc vào loại bột của bạn: PA (polyamide) bột thường chữa khoảng 130–150°C, trong khi PES (polyester) bột cần 160–180°C.
Chữa Là Một Bước Khác Hơn Nhấn & mdash; Don't Confuse the Two
It's dễ dàng để trộn lên chữa và nhấn kể từ khi cả hai liên quan đến nhiệt, nhưng họ làm công việc khác nhau.Chữa khỏixảy ra ngay sau khi bột được áp dụng cho mực ướt & mdash; nó làm tan chảy bột nóng chảy để nó hợp nhất thành một lớp dính mịn, rắn liên kết với thiết kế in.Nhấnxảy ra sau đó, khi bộ phim được chữa khỏi đó được áp dụng cho quần áo bằng máy ép nhiệt, liên kết chuyển thành phẩm với vải. bảo dưỡng dưới ở giai đoạn đầu tiên này gây ra vấn đề không có số lượng ép chính xác có thể khắc phục sau này.Đối với các thiết lập giai đoạn nhấn cụ thể, xem của chúng tôiDTF Nhiệt độ ép nhiệt & amp; Hướng dẫn cài đặt thời gian.
Nhiệt độ bảo dưỡng theo loại bột
| Loại bột | Nhiệt độ bảo dưỡng điển hình | Ghi chú |
|---|---|---|
| PA (Polyamit) | 130–150°C (266–302°F) | Điểm nóng chảy thấp hơn, phổ biến cho các bản in pha trộn bông tiêu chuẩn |
| PES (Polyester) | 160–180°C (320–356°F) | Điểm nóng chảy cao hơn, thường được chọn để tạo cảm giác mềm mại hơn cho tay hoặc khả năng tương thích vải cụ thể |
| Lò nướng mẻ/nhấp nháy (chung) | 100–110°C (212–230°F), 2–3 phút | Phương pháp tiếp cận nhiệt độ thấp hơn, lâu hơn được sử dụng trong nhiều thiết bị đóng rắn nhỏ gọn |
Luôn luôn xác nhận con số chính xác chống lại nhà sản xuất bột cụ thể của bạn's spec tờ & mdash; kích thước lưới và công thức chuyển phạm vi lý tưởng ngay cả trong cùng một loại bột.
Loại Lò Ảnh Hưởng Đến Cách Bạn Áp Dụng Những Con Số Này
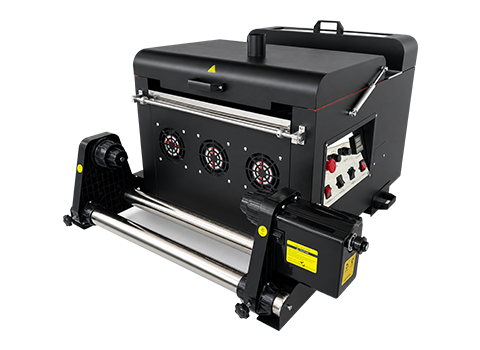
- Lò nướng hàng loạtlàm nóng toàn bộ tấm cùng một lúc bên trong buồng, do đó nhiệt độ và thời gian dừng được đặt một lần và giữ cố định cho lần chạy đó & mdash; đơn giản để quay số và lặp lại.
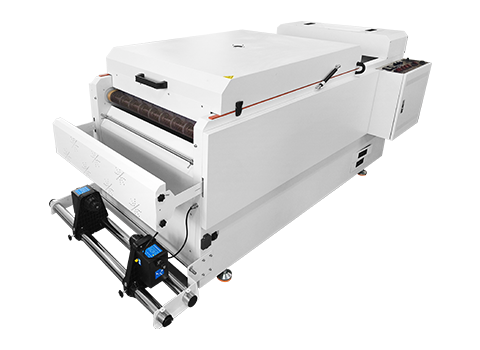
- Lò nướng băng tải/đường hầmdi chuyển phim liên tục qua một vùng được làm nóng trên một vành đai, vì vậy nhiệt độ và tốc độ vành đai làm việc cùng nhau & mdash; một vành đai chạy quá nhanh qua vùng nhiệt dưới chữa bột cũng đáng tin cậy như một lò nướng thiết lập quá mát mẻ. theo nguyên tắc ngón tay cái: tốc độ vành đai nhanh hơn cần nhiệt độ vùng cao hơn để đạt được tổng tiếp xúc nhiệt tương t.
Dấu hiệu cài đặt bảo dưỡng của bạn bị tắt
| Triệu chứng | Nguyên nhân có thể xảy ra |
|---|---|
| Bột trông xỉn màu hoặc hơi sần sùi, không bóng | Chưa được xử lý & mdash; tăng nhiệt độ hoặc làm chậm đai/kéo dài thời gian dừng |
| Chuyển cảm thấy cứng, giòn, hoặc hơi vàng | Quá chữa & mdash; nhiệt độ thấp hơn hoặc tăng tốc độ vành đai |
| Thiết kế bong ra trong quá trình nhấn mặc dù cài đặt nhấn chính xác | Bột không bao giờ hợp nhất hoàn toàn trong quá trình đóng rắn & mdash; đây là vấn đề ở giai đoạn đóng rắn chứ không phải ở giai đoạn ép |
| Kết thúc không đồng đều trên một tấm rộng | Điểm nóng hoặc lạnh trong buồng lò & mdash; kiểm tra các vật cản luồng không khí hoặc các yếu tố làm nóng không đồng đều |
Chữa Lò hoặc Máy ép nhiệt cho Bước này?
Một số cửa hàng nhỏ hơn chữa bột bằng cách sử dụng một máy ép nhiệt lơ lửng ngay phía trên tấm chứ không phải là một lò nướng chuyên dụng, mà làm việc nhưng khó khăn hơn để chuẩn hóa một cách nhất quán hơn một chu kỳ lò cố định hoặc tốc độ băng tải. nếu bạn're quyết định thiết bị nào phù hợp với khối lượng sản xuất của bạn, của chúng tôiHướng dẫn Curing Oven vs Heat Pressso sánh trực tiếp cả hai.
Câu hỏi thường gặp
Điều gì xảy ra nếu tôi xử lý bột DTF ở nhiệt độ quá thấp?
Bột won't tan chảy hoàn toàn và hợp nhất vào lớp mực, để lại một liên kết yếu hoặc không đầy đủ. điều này thường là't rõ ràng cho đến khi chuyển được nhấn và bóc & mdash; thiết kế có thể nâng, nứt, hoặc bóc ra khỏi quần áo mặc dù bước nhấn chính nó đã được thực hiện một cách chính xác.
Tôi có thể xử lý quá mức bột DTF không?
Có & mdash; quá nhiệt hoặc thời gian dừng có thể làm cho lớp được chữa khỏi giòn và dễ bị ố vàng, đặc biệt là trên các thiết kế nhẹ hơn.Nếu bạn're thấy sự đổi màu, giảm nhiệt độ hoặc thời gian dừng trước khi điều chỉnh bất cứ điều gì khác.
Bột PA và PES có thực sự cần nhiệt độ bảo dưỡng khác nhau không?
Có & mdash; they're công thức kết dính khác nhau với điểm nóng chảy khác nhau. bột PA nói chung chữa ở nhiệt độ thấp hơn bột PES, do đó sử dụng một trong những thiết lập bột's cho khác là một nguyên nhân phổ biến của kết quả không nhất quán khi chuyển đổi nhà cung cấp.
Làm thế nào để tôi biết nếu lò băng tải của tôi's tốc độ vành đai được thiết lập một cách chính xác?
Kiểm tra xem một tờ chi tiêu khoảng 1 & ndash;3 phút trong khu vực được làm nóng ở nhiệt độ cài đặt của bạn & mdash; quá nhanh dưới chữa, quá chậm rủi ro quá chữa hoặc sản xuất tắc nghẽn. chạy một tờ thử nghiệm và kiểm tra kết thúc bột trước khi cam kết một chạy sản xuất.
Tìm kiếm sự nhất quán, thậm chí chữa khỏi ở quy mô?
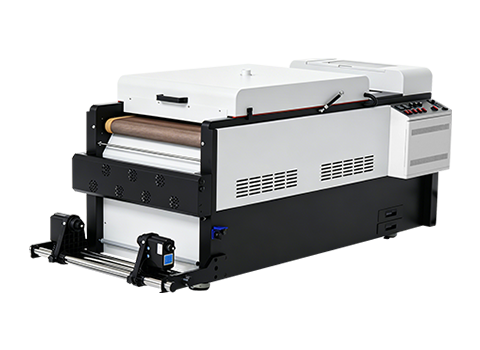
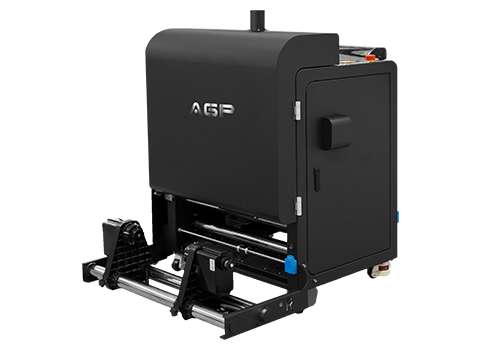
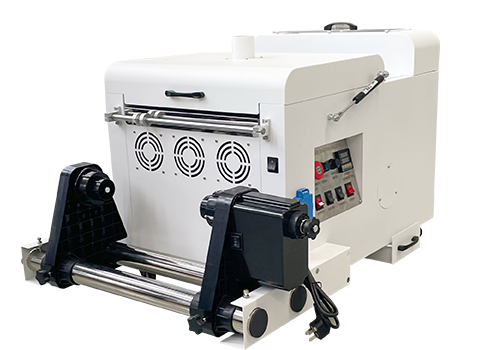
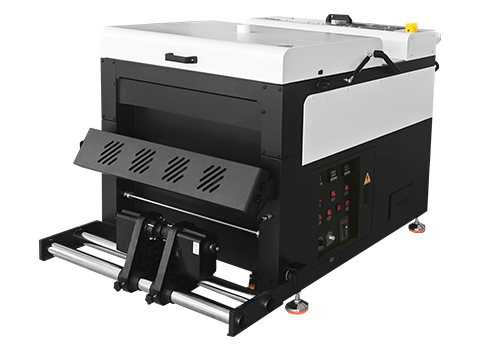
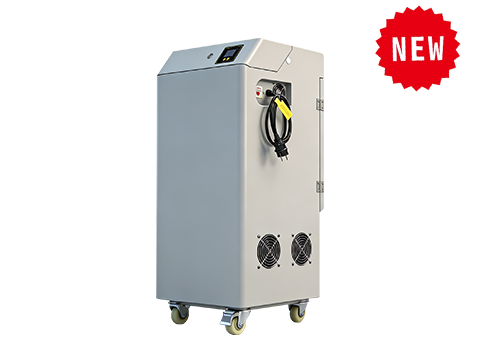
Xem cách AGP's DTF Oven A280/A380 mang lại sự bảo dưỡng đáng tin cậy cho sản xuất khối lượng lớn.
Lò nướng DTF A280/A380 | Bột nóng chảy DTF | Nói chuyện với nhóm của chúng tôi