
Bir Fırında DTF Tozunu Kürlemek İçin Hangi Sıcaklığı Kullanmalısınız?
Hızlı Cevap:Toplu tarzdaki bir kürleme fırını tipik olarak çalışır2&ndash için 100–110°C (212–230°F);3 dakika. Konveyör / tünel fırınlar genellikle daha sıcak çalışır & mdash;130–180°C (266–356°F)& mdash; kemer hızı ayarlanmış, böylece film kabaca 1 & ndash harcıyor; Isı bölgesinde 3 dakika. Kesin sayı toz türünüze bağlıdır: PA (poliamid) tozları tipik olarak 130 & ndash;150 & deg;C civarında kürlenirken, PES (polyester) tozları 160 & ndash;180 & deg;C'ye ihtiyaç duyar.
Kürleme, & mdash'a Basmaktan Farklı Bir Adımdır; Don't İkisini Karıştır
It' her ikisi de ısı içerdiğinden kürleme ve preslemeyi karıştırmak kolaydır, ancak farklı işler yaparlar.Kürlemetoz ıslak mürekkebe & mdash'a uygulandıktan hemen sonra gerçekleşir; sıcakta eriyen tozu eriterek baskılı tasarıma bağlı pürüzsüz, katı bir yapışkan katman halinde kaynaşır.Basmakdaha sonra, o kürlenmiş film bir ısı presi ile giysiye uygulandığında, bitmiş transferi kumaşa yapıştırarak olur. Bu ilk aşamada yetersiz kürleme, daha sonra hiçbir miktarda doğru preslemenin çözemeyeceği sorunlara neden olur. Özellikle presleme aşaması ayarları için bkzDTF Isı Basın Sıcaklığı ve amp; Zaman Ayarları kılavuzu.
Toz Tipine Göre Kürleme Sıcaklığı
| Toz Türü | Tipik Kür Sıcaklığı | Notlar |
|---|---|---|
| PA (Poliamid) | 130–150°C (266–302°F) | Standart pamuk karışımlı baskılarda yaygın olan daha düşük erime noktası |
| PES (Polyester) | 160–180°C (320–356°F) | Daha yüksek erime noktası, genellikle daha yumuşak el hissi veya özel kumaş uyumluluğu için seçilir |
| Toplu/flaş fırın (genel) | 100–110°C (212–230°F), 2–3 dakika | Birçok kompakt kürleme ünitesinde kullanılan daha düşük sıcaklıkta, daha uzun ömürlü yaklaşım |
Her zaman belirli toz üreticisine karşı kesin rakam onaylamak' s spec levha & mdash; ağ boyutu ve formülasyonu aynı toz kategorisi içinde bile ideal aralığı kaydırın.
Fırın Tipi Bu Sayıları Nasıl Uyguladığınızı Etkiler
- Toplu fırınlartüm sayfayı bir hazne içinde bir kerede ısıtın, böylece sıcaklık ve bekleme süresi bir kez ayarlanır ve bu çalışma & mdash için sabit kalır; çevirmek ve tekrarlamak için basit.
- Konveyör/tünel fırınlarıfilmi bir kayış üzerinde ısıtılmış bir bölgeden sürekli olarak hareket ettirin, böylece sıcaklık ve kayış hızı birlikte çalışır & mdash; ısı bölgesinden çok hızlı geçen bir kayış, tozu çok soğuk bir fırın seti kadar güvenilir bir şekilde yetersiz kürler. Temel kural olarak: daha hızlı kayış hızı, aynı toplam ısıya maruz kalmak için daha yüksek bölge sıcaklığına ihtiyaç duyar.
Kürleme Ayarlarınızın Kapalı Olduğunu Gösterir
| Belirtisi | Muhtemel Sebep |
|---|---|
| Toz donuk veya hafif grenli görünür, parlak değildir | Az kürlenmiş & mdash; sıcaklığı yükseltin veya kayışı yavaşlatın / bekleme süresini uzatın |
| Transfer sert, kırılgan veya hafifçe sarılık hissi verir | Aşırı kürlenmiş & mdash; daha düşük sıcaklık veya kayış hızını arttırın |
| Tasarım, doğru pres ayarlarına rağmen presleme sırasında soyulur | Kürleme sırasında toz hiçbir zaman tam olarak kaynaşmadı & mdash; bu bir kürleme aşaması sorunudur, presleme aşaması değil |
| Geniş bir sayfada eşit olmayan kaplama | Fırın haznesinde sıcak veya soğuk noktalar & mdash; hava akışı engellerini veya eşit olmayan ısıtma elemanlarını kontrol edin |
Bu Adım için Kür Fırını veya Isı Presi?
Bazı küçük dükkanlar, özel bir fırın yerine tabakanın hemen üzerinde asılı duran bir ısı presi kullanarak tozu kürler, bu da çalışır ancak sabit bir fırın döngüsünden veya konveyör hızından tutarlı bir şekilde standartlaştırılması daha zordur. Eğer #39; Hangi ekipmanın üretim hacminize uygun olduğuna karar verirseniz, bizimKür Fırını vs Isı Basın kılavuzui̇kisini doğrudan karşılaştırır.
Sıkça Sorulan Sorular
DTF tozunu çok düşük bir sıcaklıkta kürlersem ne olur?
Toz won & #39;t tamamen eriyip mürekkep tabakasına kaynaşır, zayıf veya eksik bir bağ bırakır. Bu genellikle is & #39;t transfer preslenene ve soyulana kadar açıktır & mdash; tasarım, presleme adımının kendisi doğru yapılmış olsa bile giysiden kaldırabilir, çatlayabilir veya soyulabilir.
DTF tozunu aşırı kürleyebilir miyim?
Evet & mdash; aşırı ısı veya bekleme süresi, özellikle daha hafif tasarımlarda kürlenmiş katmanı kırılgan ve sararmaya eğilimli hale getirebilir. Eğer #39; renk değişikliği görüyorsanız, başka bir şeyi ayarlamadan önce sıcaklığı azaltın veya bekleme süresini azaltın.
PA ve PES tozları gerçekten farklı kürleme sıcaklıklarına ihtiyaç duyuyor mu?
Evet & mdash; onlar #39;re farklı erime noktalarına sahip farklı yapışkan formülasyonları PA tozu genellikle PES tozundan daha düşük bir sıcaklıkta kürlenir, bu nedenle bir toz #39; s ayarlarını diğeri için kullanmak, tedarikçileri değiştirirken tutarsız sonuçların yaygın bir nedenidir.
Konveyör fırınım's bant hızımın doğru ayarlanıp ayarlanmadığını nasıl anlarım?
Bir sayfanın kabaca 1 & ndash harcadığını kontrol edin; ayarladığınız sıcaklıkta ısıtılmış bölgede 3 dakika & mdash; çok hızlı düşük kürler, çok yavaş riskler aşırı kürleme veya darboğaz üretimi. Bir test sayfası çalıştırın ve bir üretim çalışmasına başlamadan önce toz kaplamasını inceleyin.
Ölçekte tutarlı, hatta kürleme mi arıyorsunuz?
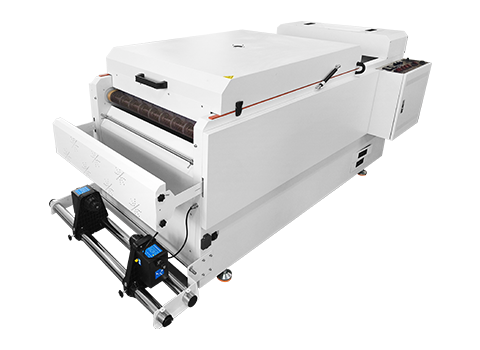
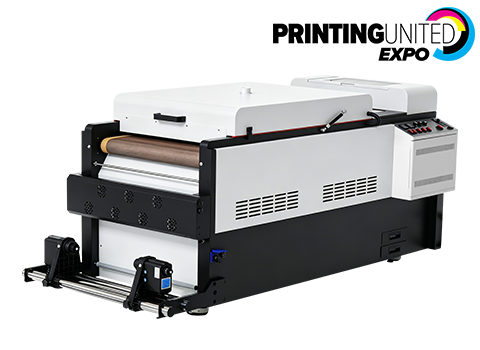
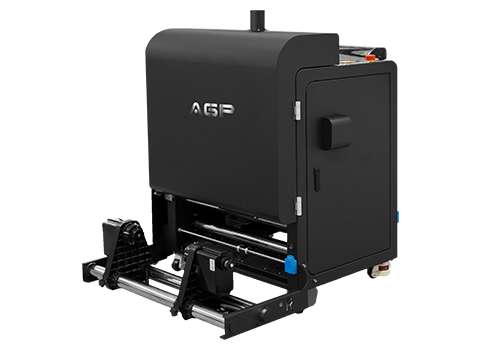
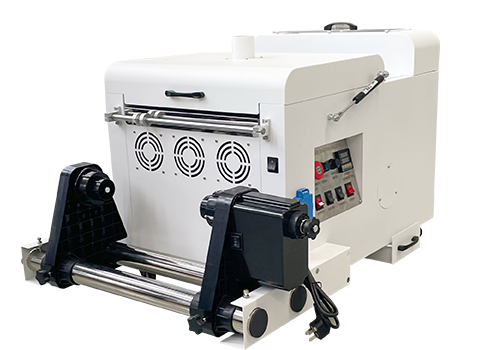
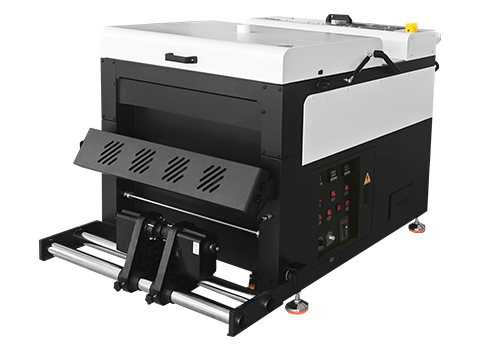
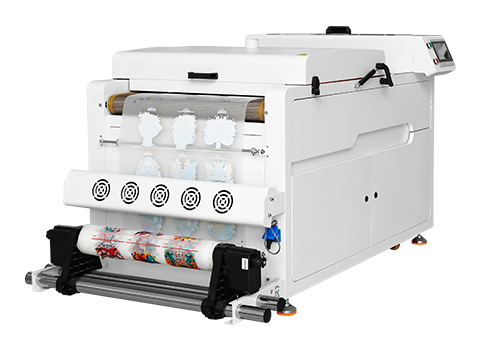
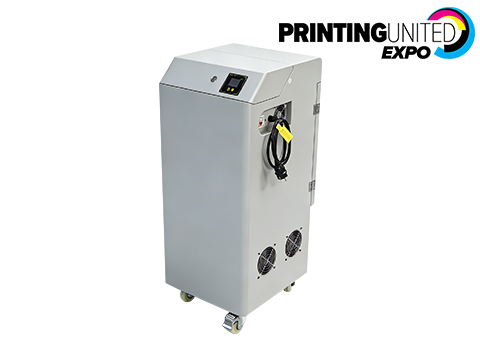
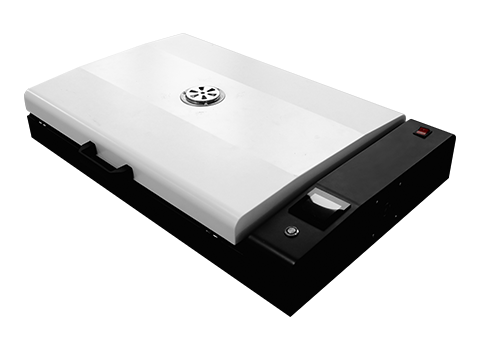
AGP's DTF Fırın A280/A380'in yüksek hacimli üretim için nasıl güvenilir kürleme sağladığını görün.
DTF Fırın A280/A380 | DTF Sıcak Eriyik Tozu | Ekibimizle Konuşun