
Hur man bygger ett DTF-gängark: Storleks-, layout- och kapslingsguide (2026)
Snabbt svar:Ett DTF-gängark är ett enda ark överföringsfilm packad med flera mönster så att du skriver ut, härdar och pressar fler överföringar per serie istället för att skriva ut varje design separat. Ställ in din dukbredd så att den matchar din skrivares faktiska utskriftsbredd (inte de 22" du ser citerade av print-on-demand-tjänster), designa med 300 DPI i transparent PNG- eller vektorformat, lämna 0,25"–0,5" avstånd mellan designen och gruppera konstverk av liknande storlek på samma ark för att undvika slöseri med film.
Om du har beställt en överföring åt gången - eller skickat ut filer till en gängarktjänst - lämnar du pengar på bordet. Gruppark är den enskilt största hävstången för att sänka din kostnad per överföring, eftersom film, bläck och härdningstid är de verkliga kostnaderna i DTF-produktion, och ett välpackat ark fördelar dessa kostnader på fler utskrifter. Den här guiden går igenom exakt hur man storleksanpassar, lägger ut och kapslar ett gänglakan - inklusive hur man gör det runtdin egen skrivares breddistället för de fasta formaten antar de flesta tutorials.
Vad är ett DTF-gängark?
Ett gängark är en layout som kombinerar flera mönster – olika storlekar, olika kunder, olika produkter – på en sammanhängande bit av DTF-film. Istället för att skriva ut en 4"-logotyp på sitt eget ark och slösa bort resten av filmen, kapslar du den logotypen bredvid ett dussin andra och skriver ut dem alla i ett enda pass.
De flesta tutorials online antar att du beställer från en print-on-demand-gängarktjänst, som låser dig till en fast 22-tums bredd eftersom det är den rullbredd som deras utrustning använder. Om du äger din skrivare försvinner den begränsningen - din grupparks bredd är helt enkelt din skrivares utskriftsbredd, oavsett om det är 12", 24" eller 63".
Steg 1: Matcha din gängarks bredd till din skrivare
Innan du öppnar något designprogram, bekräfta din skrivares faktiska utskriftsbredd. Detta enda beslut avgör hur många mönster som passar per rad och hur du ska planera din layout.
| Skrivarbredd | Typiskt användningsfall | Bra för |
|---|---|---|
| ~300 mm (12") | Entry-level / stationära DTF-skrivare | Enstaka logotyper, anpassade beställningar i små partier, testning av layouter innan du skalar upp |
| ~600 mm (24") | Mellanstora butiksskrivare | Blandade gänglakan - bröstlogotyper, ärmtryck och design på en gång |
| ~1600 mm (63") | Industriella rull-till-rulle-skrivare med automatisk matning/upptagning | Produktionsserier i stora volymer, transfertryck i grossistledet, kontinuerliga rullarbetsflöden |
Att försöka tvinga fram en 22"-layout på en 12" skrivbordsskrivare slösar tid; att försöka tänka i enkeldesignsatser på en 63" rullmatad skrivare slösar kapacitet. Design för den maskin du faktiskt har.
Steg 2: Ställ in din canvas korrekt
- Upplösning:300 DPI vid slutlig utskriftsstorlek — skala aldrig upp en lågupplöst fil för att passa en plats
- Filformat:Transparent PNG eller vektor (AI/EPS) — tillplattade JPG-bilder med vit bakgrund skriver ut en vit ruta runt din design
- Färgläge:CMYK, inte RGB — RGB-filer ändrar färg oförutsägbart när de väl har skrivits ut
- Canvas bredd:Matcha din skrivares exakta utskriftsbredd; ställ in höjden baserat på hur många rader av design du kapslar
Steg 3: Gruppera design efter storlek först
Detta är det steg som de flesta nybörjare hoppar över, och det är det som avgör om ditt gängark faktiskt sparar film eller bara flyttar runt avfallet.
- Sleeve/tag utskrifter:ungefär 2"–3" bred
- Logotyper på vänster bröst:ungefär 3"–4" bred
- Fullständig framsida/baksida:ungefär 10"–14" bred
Att blanda ett 12-tumstryck på baksidan bredvid en 2-tums ärmlogotyp på samma rad lämnar ett stort dödutrymme runt den lilla designen. Kör design av samma storlek tillsammans i rader och fyll sedan överblivet utrymme med mindre utfyllnadsmönster i slutet - inte tvärtom.
Steg 4: Bo med rätt avstånd
- Lämna0,25"–0,5"mellan individuella mönster så att pulverskakaren och skärprocessen inte blöder en design i en annan
- Lämna0,5"–1"kant runt arkets ytterkant
- Använd din RIP-programvaras alignment/snap-verktyg snarare än ögonglobsplacering - inkonsekventa luckor slösar mer film över hela arket än de ser ut som på skärmen
Steg 5: Sekvens för härdning och skärning, inte bara layout
Vid högre volymer, hur dubeställamönster på arket spelar lika stor roll som hur du packar dem. Gruppera mönster som kommer att skäras och pressas ihop fysiskt nära varandra, och håll liknande mönster med bläcktäthet (tungvit underbas kontra lätta färgutskrifter) grupperade så att dina pulverhärdningsinställningar inte behöver justeras i mitten av körningen.
Vanliga gängbladsmisstag
| Misstag | Varför det gör ont |
|---|---|
| Designar med fel DPI | Pixelerade kanter, mjuka detaljer, speciellt på liten text och logotyper |
| Använder RGB istället för CMYK | Färgerna skiftar oväntat mellan screen och tryckt film |
| Inget mellanrum mellan motiven | Pulverbryggor mellan design, orsakar flagning eller blödning i kanterna |
| Blandar väldigt olika storlekar på en rad | Dött utrymme som kunde ha rymt en annan liten design |
| Ignorera din skrivares verkliga utskriftsbredd | Antingen bortkastad marginal (underdimensionerad layout) eller klippta mönster (överdimensionerad layout) |
Att äga din skrivare ändrar Math Sheet
När du lägger ut gängark till en print-on-demand-tjänst är du bunden av deras fasta bredd, deras minsta beställningskvantitet och deras handläggningstid. När du skriver ut internt gäller inga av dessa begränsningar – du kan köra ett 12-tums testark för ett enstaka kundprov eller en 63-tums produktionsrulle för en grossistorder, i samma arbetsflöde, med noll miniminivåer och leverans samma dag.
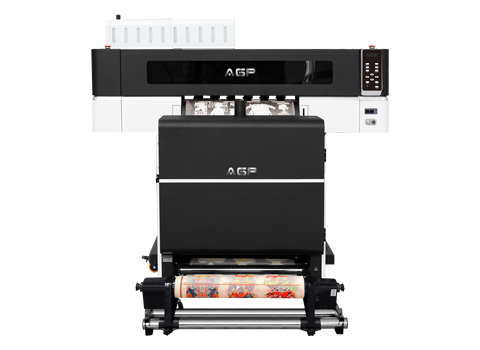
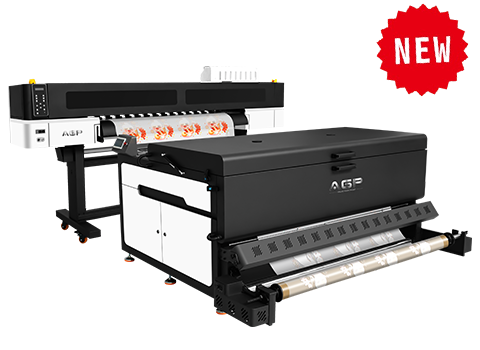
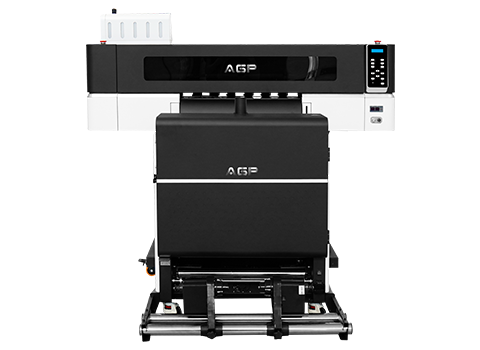
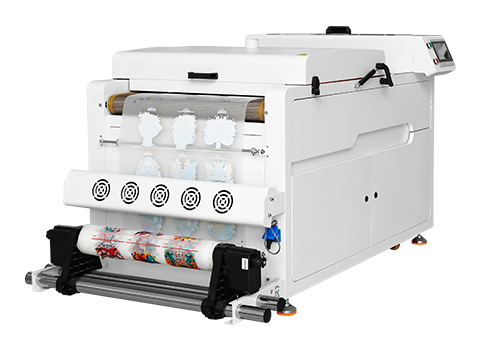
AGP:s DTF-skrivarsortiment täcker detta exakta intervall: denDTF-T30ochDTF-E30/E30Tvid 300 mm för små batch- och provarbetenDTF-T652/653/654ochDTF-T656vid 600 mm för daglig butiksproduktion, och denDTF-TK1600vid 1600 mm med automatisk matning och upptagning för kontinuerlig industriell rullproduktion. Alla modeller har äkta Epson-skrivhuvuden med automatisk bläcktillförsel och cirkulation av vitt bläck, så bläcksidan av arbetsflödet för gängark förblir konsekvent när du skalar upp i bredd. Jämför hela sortimentet på vårDTF skrivarsida.
Vanliga frågor
Vilken storlek ska mitt DTF-gängark vara?
Det beror på din skrivares utskriftsbredd, inte en fast industristandard. Stationära skrivare (~300 mm//12") passar layouter för enstaka eller små partier; butiksskrivare (~600 mm//24") passar blandad daglig produktion; industriella rullskrivare (~1600 mm//63") passar kontinuerliga partihandel.
Vilken DPI ska jag använda för ett DTF-gängblad?
300 DPI vid slutlig utskriftsstorlek. Allt lägre riskerar synlig pixelering, särskilt på liten text och fina logotyper.
Hur mycket mellanrum ska jag lämna mellan motiven på ett gängark?
0,25" till 0,5" mellan individuella motiv och 0,5" till 1" runt den yttre kanten av arket, för att förhindra pulverbryggning och möjliggöra ren skärning.
Kan jag blanda olika designstorlekar på ett gängark?
Ja, men gruppera design av liknande storlek först för att minimera död utrymme, använd sedan genuint överblivet utrymme för mindre utfyllnadsdesigner - sprid inte stora och små mönster slumpmässigt över arket.
Behöver jag speciell programvara för att bygga ett gängark?
Nej. Photoshop, Illustrator, CorelDRAW och gratisverktyg som Canva eller GIMP fungerar alla, så länge de stöder en anpassad dukstorlek, transparens och CMYK-färgläge. De flesta DTF RIP-programvara innehåller också grundläggande layout/kapslingsverktyg.
Är du redo att sluta outsourca dina gängark?Se AGP:s hela DTF-skrivarsortimentellerfå en offert direkt från fabrikenför den bredd som passar din produktionsvolym.