
Vilken temperatur ska du använda för att bota DTF-pulver i en ugn?
Snabbt svar:En härdningsugn i satsvis stil körs vanligtvis kl100–110°C (212–230°F) för 2–3 minuter. Transportör/tunnelugnar går vanligtvis varmare —130–180°C (266–356°F)— med bälteshastighet inställd så att filmen spenderar ungefär 1& ndash;3 minuter i värmezonen.Det exakta antalet beror på din pulvertyp: PA (polyamid) pulver härdar vanligtvis runt 130–150°C, medan PES (polyester) pulver behöver 160–180°C.
Härdning är ett annat steg än att trycka på & mdash; Don't Förvirra de två
It's lätt att blanda upp härdning och pressning eftersom båda involverar värme, men de gör olika jobb.Härdningsker direkt efter att pulvret applicerats på det våta bläcket & mdash; det smälter smältpulvret så att det smälter samman till ett slätt, fast limskikt bundet till den tryckta designen.Pressninghänder senare, när den härdade filmen appliceras på plagget med en värmepress, binda den färdiga överföringen till tyget.Underhärdning i detta första skede orsakar problem ingen mängd korrekt pressning kan fixa senare.För pressning-stadiet inställningar specifikt, se vårDTF Värmepress Temperatur & amp; Tid Inställningar guide.
Härdningstemperatur efter pulvertyp
| Pulvertyp | Typisk härdningstemperatur | Anteckningar |
|---|---|---|
| PA (polyamid) | 130–150°C (266–302°F) | Lägre smältpunkt, vanligt för vanliga bomullsblandningstryck |
| PES (polyester) | 160–180°C (320–356°F) | Högre smältpunkt, ofta vald för mjukare handkänsla eller specifik tygkompatibilitet |
| Sats/flashugn (allmänt) | 100–110°C (212–230°F), 2–3 minuter | Lägre temperatur, längre uppehållsmetod som används i många kompakta härdningsenheter |
Bekräfta alltid den exakta siffran mot din specifika pulvertillverkare's spec sheet — maskstorlek och formulering skiftar det ideala intervallet även inom samma pulverkategori.
Ugnstyp påverkar hur du använder dessa siffror
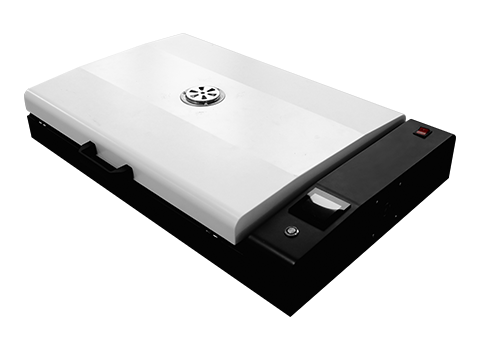
- Satsugnarvärm hela arket på en gång inuti en kammare, så att temperaturen och uppehållstiden ställs in en gång och håll dig fixerad för den körningen & mdash; enkelt att ringa in och upprepa.
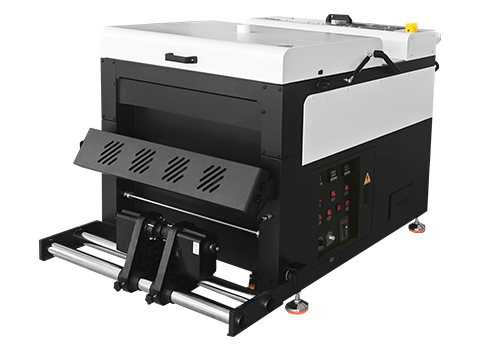
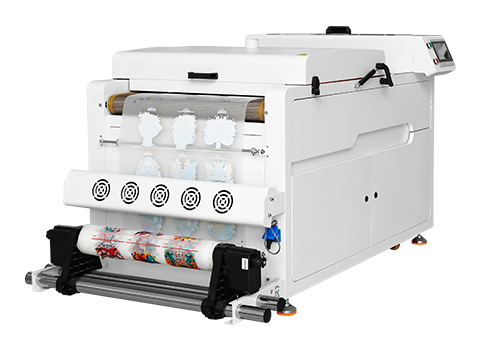
- Transportör/tunnelugnarflytta film kontinuerligt genom en uppvärmd zon på ett bälte, så att temperatur och bälteshastighet samverkar & mdash; ett bälte som löper för snabbt genom värmezonen underhärdar pulvret lika tillförlitligt som en ugn inställd för sval Som en tumregel: snabbare bälteshastighet behöver högre zontemperatur för att träffa samma totala värmeexponering.
Tecken på att dina härdningsinställningar är avstängda
| Symtom | Trolig orsak |
|---|---|
| Pulver ser matt eller lätt kornigt ut, inte glansigt | Underhärdad & mdash; höja temperaturen eller bromsa bältet/förläng uppehållstiden |
| Överföringen känns stel, spröd eller gul något | Verhärdad & mdash; lägre temperatur eller öka bandhastigheten |
| Design skalar av vid pressning trots korrekta pressinställningar | Pulver aldrig helt smält under härdning & mdash; detta är ett härdningssteg problem, inte ett pressande steg |
| Ojämn finish över ett brett ark | Varma eller kalla fläckar i ugnskammaren & mdash; kontrollera om det finns luftflödeshinder eller ojämna värmeelement |
Härdande ugn eller värmepress för detta steg?
Vissa mindre butiker härdar pulver med hjälp av en värmepress som hålls precis ovanför arket snarare än en dedikerad ugn, som fungerar men är svårare att standardisera konsekvent än en fast ugnscykel eller transportörhastighet. Om du're bestämmer vilken utrustning som passar din produktionsvolym, vårHärdningsugn vs värmepressguidejämför de två direkt.
Vanliga frågor
Vad händer om jag härdar DTF-pulver vid för låg temperatur?
Pulvret vann't helt smälta och smälta in i bläckskiktet, lämnar en svag eller ofullständig bindning.Detta är ofta't uppenbart tills överföringen är pressade och skalade — designen kan lyfta, spricka, eller skala bort från plagget trots att själva pressningssteget gjordes korrekt.
Kan jag överbota DTF-pulver?
Ja & mdash; överdriven värme eller uppehållstid kan göra det härdade lagret sprött och benäget att gulna, särskilt på lättare mönster. Om du're ser missfärgning, minska temperaturen eller uppehållstiden innan du justerar något annat.
Behöver PA- och PES-pulver verkligen olika härdningstemperaturer?
Ja & mdash; de're olika lim formuleringar med olika smältpunkter. PA pulver i allmänhet härdar vid en lägre temperatur än PES pulver, så att använda ett pulver's inställningar för den andra är en vanlig orsak till inkonsekventa resultat när du byter leverantör.
Hur vet jag om min transportör ugn's bandhastighet är korrekt inställd?
Kontrollera att ett ark spenderar ungefär 1& ndash;3 minuter i den uppvärmda zonen vid din inställda temperatur & mdash; för snabba underhärdningar, för långsamma risker för överhärdning eller flaskhalsning produktion.Kör ett testblad och inspektera pulverfinishen innan du förbinder dig till en produktionskörning.
Letar du efter konsekvent, till och med härdning i stor skala?
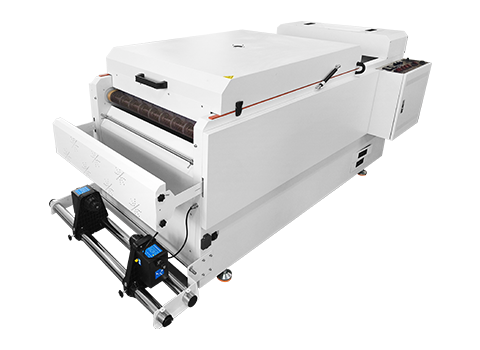
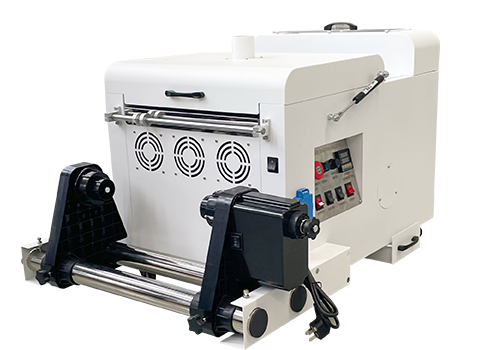
Se hur AGP's DTF Ugn A280/A380 levererar tillförlitlig härdning för högvolymproduktion.
DTF Ugn A280/A380 | DTF smältpulver | Prata med vårt team