

Akú teplotu by ste mali použiť na vytvrdenie prášku DTF v rúre?
Rýchla odpoveď:Dávková vytvrdzovacia pec zvyčajne beží na100–110°C (212–230°F) pre 2–3 minúty. Dopravné/tunelové pece zvyčajne bežia teplejšie —130–180°C (266–356°F)— s rýchlosťou pásu vyladenou tak, aby film strávil približne 1– 3 minúty v tepelnej zóne. Presný počet závisí od typu vášho prášku: PA (polyamidové) prášky zvyčajne vytvrdzujú okolo 130–150°C, zatiaľ čo PES (polyesterové) prášky potrebujú 160–180°C.
Vytvrdzovanie je iný krok ako lisovanie — Don't Zmiasť tých dvoch
It' je ľahké zamiešať vytvrdzovanie a lisovanie, pretože obe zahŕňajú teplo, ale vykonávajú rôzne práce.Vytvrdzovaniestane sa to hneď po nanesení prášku na mokrý atrament & mdash; roztaví tavný prášok, takže sa spojí do hladkej pevnej adhéznej vrstvy pripojenej k vytlačenému dizajnu.Lisovaniestane sa to neskôr, keď sa vytvrdená fólia nanesie na odev tepelným lisom, čím sa hotový prenos spojí s látkou. Nedostatočné vytvrdzovanie v tejto prvej fáze spôsobuje problémy, ktoré neskôr nemôže opraviť žiadne správne lisovanie. Konkrétne nastavenia lisovacej fázy nájdete v našichDTF Teplo Press Teplota andamp; Sprievodca nastaveniami času.
Teplota vytvrdzovania práškovým typom
| Typ prášku | Typická teplota vytvrdzovania | Poznámky |
|---|---|---|
| PA (polyamid) | 130–150°C (266–302°F) | Nižšia teplota topenia, bežná pre štandardné potlače bavlnených zmesí |
| PES (polyester) | 160–180°C (320–356°F) | Vyššia teplota topenia, často zvolená pre jemnejší pocit z ruky alebo špecifickú kompatibilitu tkanín |
| Dávková/blesková rúra (všeobecne) | 100–110°C (212–230°F), 2–3 minúty | Prístup s nižšou teplotou a dlhším pobytom používaný v mnohých kompaktných vytvrdzovacích jednotkách |
Vždy potvrďte presné číslo v porovnaní s vaším konkrétnym výrobcom prášku's spec sheet — veľkosť ôk a zloženie posúvajú ideálny rozsah aj v rámci rovnakej kategórie prášku.
Typ rúry ovplyvňuje spôsob, akým tieto čísla používate
- Dávkové rúryzahrejte celú plachtu naraz vo vnútri komory, takže teplota a čas zotrvania sú nastavené raz a zostanú pevné pre tento beh — jednoducho sa nastaví a zopakuje.
- Dopravník/tunelové pecepohyb fólie nepretržite cez vyhrievanú zónu na páse, takže teplota a rýchlosť pásu spolupracujú — pás bežiaci príliš rýchlo cez tepelnú zónu nedostatočne vytvrdzuje prášok rovnako spoľahlivo ako príliš chladná súprava rúry. Spravidla: vyššia rýchlosť pásu potrebuje vyššiu zónovú teplotu, aby dosiahla rovnakú celkovú tepelnú expozíciu.
Známky Nastavenia vytvrdzovania sú vypnuté
| Symptóm | Pravdepodobná príčina |
|---|---|
| Prášok vyzerá matne alebo mierne zrnitý, nie lesklý | Nedostatočne vytvrdené — zvýšiť teplotu alebo spomaliť čas zotrvania pásu/predĺžiť |
| Prenos je tuhý, krehký alebo mierne žltne | Over-cured — nižšia teplota alebo zvýšiť rýchlosť pásu |
| Dizajn sa počas lisovania odlupuje napriek správnym nastaveniam lisu | Prášok sa počas vytvrdzovania nikdy úplne neztavil; toto je problém fázy vytvrdzovania, nie problém fázy lisovania |
| Nerovnomerný povrch cez široký list | Horúce alebo studené miesta v komore rúry — skontrolujte, či nie sú prekážky prúdenia vzduchu alebo nerovnomerné vykurovacie telesá |
Vytvrdzovacia pec alebo tepelný lis na tento krok?
Niektoré menšie obchody vytvrdzujú prášok pomocou tepelného lisu vztýčeného tesne nad plechom a nie vyhradenej pece, ktorá funguje, ale je ťažšie ju konzistentne štandardizovať ako pevný cyklus pece alebo rýchlosť dopravníka. Ak sa vy a č. 39; rozhodujete, ktoré zariadenie vyhovuje vášmu objemu výroby, našeSprievodca vytvrdzovacou rúrou vs Heat Pressporovnáva tieto dve veci priamo.
Často kladené otázky
Čo sa stane, ak vyliečim prášok DTF pri príliš nízkej teplote?
Prášok won't úplne roztaví a fúza do vrstvy atramentu, zanecháva slabé alebo neúplné spojenie. Toto je často't zrejmé, kým sa prenos nestlačí a neodlúpne — dizajn sa môže zdvihnúť, prasknúť alebo odlúpnuť od odevu, aj keď samotný krok lisovania bol vykonaný správne.
Môžem DTF prášok preliečiť?
Áno & mdash; nadmerné teplo alebo čas zotrvania môže spôsobiť, že vytvrdená vrstva bude krehká a náchylná na žltnutie, najmä na svetlejších dizajnoch. Ak vy a č. 39; vidíte zmenu farby, znížte teplotu alebo čas zotrvania pred úpravou čohokoľvek iného.
Naozaj potrebujú prášky PA a PES rôzne teploty vytvrdzovania?
Áno & mdash; oni're rôzne adhezívne formulácie s rôznymi bodmi topenia.PA prášok všeobecne vytvrdzuje pri nižšej teplote ako PES prášok, takže použitie jedného prášku's nastavenia pre druhý je častou príčinou nekonzistentných výsledkov pri zmene dodávateľa.
Ako zistím, či je moja dopravná rúra' s rýchlosť pásu nastavená správne?
Skontrolujte, či list strávi približne 1– 3 minúty vo vyhrievanej zóne pri nastavenej teplote — príliš rýchle nedostatočné vytvrdzovanie, príliš pomalé riziko nadmerného vytvrdzovania alebo obmedzovania výroby. Spustite testovací list a skontrolujte povrchovú úpravu prášku predtým, ako sa pustíte do výroby.
Hľadáte konzistentné, rovnomerné vytvrdzovanie vo veľkom meradle?
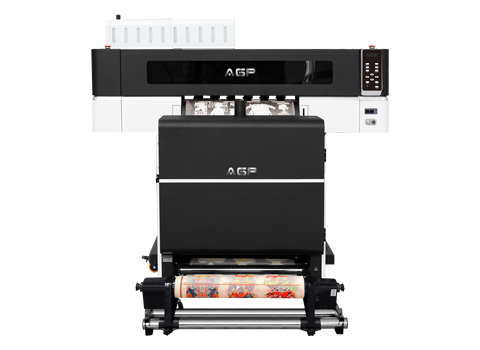
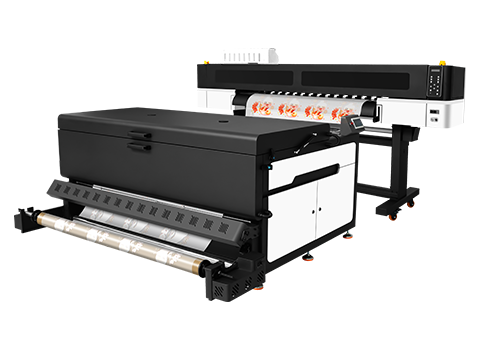
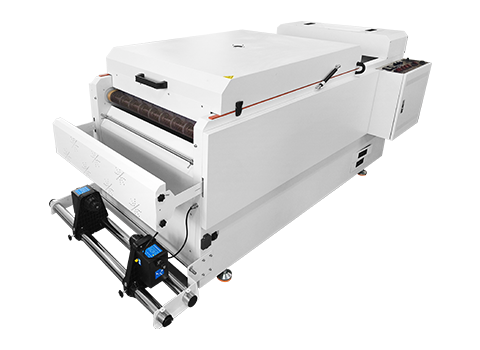
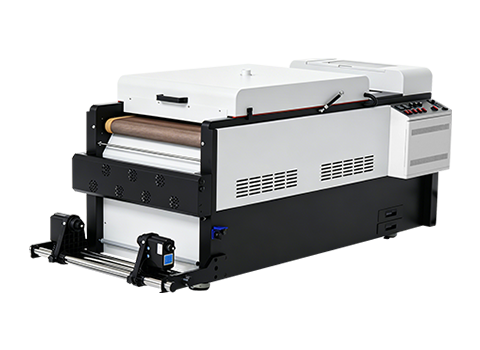
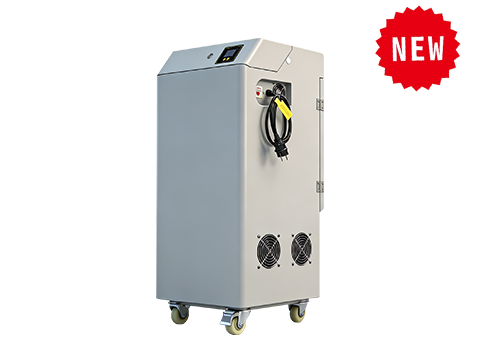
Pozrite sa, ako AGP' s DTF Rúra A280/A380 prináša spoľahlivé vytvrdzovanie pre veľkoobjemovú výrobu.
Rúra DTF A280/A380 | DTF horúci tavný prášok | Porozprávajte sa s naším tímom