
Ce temperatură ar trebui să utilizați pentru a vindeca pulberea DTF într-un cuptor?
Raspuns rapid:Un cuptor de întărire în stil lot funcționează de obicei la100–110°C (212–230°F) pentru 2–3 minute. Cuptoarele cu transportor/tunel funcționează de obicei mai fierbinte și mdash;130–180°C (266–356°F)& mdash; cu viteza curelei reglată astfel încât filmul să petreacă aproximativ 1–3 minute în zona de căldură. Numărul exact depinde de tipul dvs. de pulbere: pulberile PA (poliamidă) se întăresc de obicei în jur de 130–150°C, în timp ce pulberile PES (poliester) au nevoie de 160–180°C.
Vindecarea este un pas diferit decât apăsarea & mdash; Don't Confuzați-i pe cei doi
It' este ușor de amestecat întărirea și presarea, deoarece ambele implică căldură, dar fac lucrări diferite.Vindecarese întâmplă imediat după ce pulberea este aplicată pe cerneala umedă & mdash; topește pulberea topită la cald, astfel încât să fuzioneze într-un strat adeziv neted și solid, lipit de designul imprimat.Apăsândse întâmplă mai târziu, atunci când acel film întărit este aplicat pe îmbrăcăminte cu o presă termică, lipind transferul finit pe țesătură. Întărirea insuficientă în această primă etapă cauzează probleme pe care nicio cantitate de presare corectă nu le poate rezolva mai târziu. Pentru setările etapei de presare în mod specific, consultați noastreDTF Heat Press Temperatură & amp; Ghid de setări de timp.
Temperatura de întărire după tipul de pulbere
| Tip pulbere | Temperatura tipică de întărire | Note |
|---|---|---|
| PA (poliamidă) | 130–150°C (266–302°F) | Punct de topire mai scăzut, comun pentru imprimeurile standard din amestec de bumbac |
| PES (poliester) | 160–180°C (320–356°F) | Punct de topire mai mare, adesea ales pentru o senzație mai moale de mână sau compatibilitate specifică a țesăturii |
| Cuptor lot/flash (general) | 100–110°C (212–230°F), 2–3 minute | Abordare la temperatură mai scăzută, cu rezistență mai lungă, utilizată în multe unități de întărire compacte |
Confirmați întotdeauna cifra exactă față de producătorul dvs. specific de pulbere's foaie de specificații & mdash; dimensiunea ochiurilor de plasă și formularea schimbă intervalul ideal chiar și în cadrul aceleiași categorii de pulbere.
Tipul cuptorului afectează modul în care aplicați aceste numere
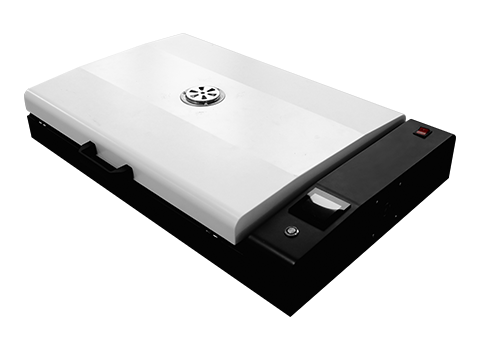
- Cuptoare lotîncălziți întreaga foaie simultan în interiorul unei camere, astfel încât temperatura și timpul de așteptare sunt setate o dată și rămân fixe pentru acea rulare & mdash; simplu de apelat și repetat.
- Cuptoare transportoare/tunelmutați filmul continuu printr-o zonă încălzită pe o curea, astfel încât temperatura și viteza curelei să funcționeze împreună & mdash; o curea care trece prea repede prin zona de căldură sub-întărește pulberea la fel de fiabil ca un set de cuptor prea rece. Ca regulă generală: viteza mai mare a curelei necesită o temperatură mai mare a zonei pentru a atinge aceeași expunere totală la căldură.
Semne că setările dvs. de vindecare sunt oprite
| Simptom | Cauza probabila |
|---|---|
| Pulberea arată plictisitoare sau ușor granulată, nu lucioasă | Subîntărire & mdash; crește temperatura sau încetinește cureaua/extinde timpul de așteptare |
| Transferul se simte ușor rigid, fragil sau galben | Supra-întărire & mdash; temperatură mai scăzută sau crește viteza curelei |
| Designul se dezlipește în timpul apăsării, în ciuda setărilor corecte de apăsare | Pulberea nu a fost niciodată complet topită în timpul întăririi & mdash; aceasta este o problemă în stadiul de întărire, nu una în etapa de presare |
| Finisaj neuniform pe o foaie largă | Puncte calde sau reci în camera cuptorului & mdash; verificați dacă există obstacole ale fluxului de aer sau elemente de încălzire neuniforme |
Cuptor de întărire sau presă de căldură pentru acest pas?
Unele magazine mai mici vindecă pulberea folosind o presă termică plutită chiar deasupra foii, mai degrabă decât un cuptor dedicat, care funcționează, dar este mai greu de standardizat în mod constant decât un ciclu fix al cuptorului sau viteza transportorului. Dacă dvs. și numărul 39; decideți ce echipament se potrivește volumului dvs. de producție, al nostruCuptor de întărire vs căldură Ghid de presăcompară cele două direct.
Întrebări frecvente
Ce se întâmplă dacă vindec pulberea DTF la o temperatură prea scăzută?
Pulberea a câștigat și numărul 39;t se topește complet și fuzionează în stratul de cerneală, lăsând o legătură slabă sau incompletă. Acest lucru este adesea't evident până când transferul este presat și decojit & mdash; designul se poate ridica, crăpa sau se poate desprinde de îmbrăcăminte, chiar dacă etapa de presare în sine a fost făcută corect.
Pot să vindec prea mult pulberea DTF?
Da & mdash; căldura excesivă sau timpul de așteptare poate face stratul întărit fragil și predispus la îngălbenire, în special pe modelele mai ușoare. Dacă dvs. și numărul 39;re văd decolorare, reduceți temperatura sau stați înainte de a regla orice altceva.
Pulberile PA și PES au într-adevăr nevoie de temperaturi de întărire diferite?
Da & mdash; ei're diferite formulări adezive cu puncte de topire diferite. pulbere PA se întărește în general la o temperatură mai mică decât pulberea PES, astfel încât utilizarea unei pulberi's setările pentru celălalt este o cauză comună a rezultatelor inconsecvente la schimbarea furnizorilor.
Cum știu dacă cuptorul meu transportor și viteza benzii #39;s este setată corect?
Verificați dacă o foaie petrece aproximativ 1–3 minute în zona încălzită la temperatura setată — sub-întăriri prea rapide, riscuri prea lente de supraîntărire sau de blocare a producției. Rulați o foaie de testare și inspectați finisajul pulberii înainte de a vă angaja într-o serie de producție.
Căutați o întărire consistentă, uniformă la scară?
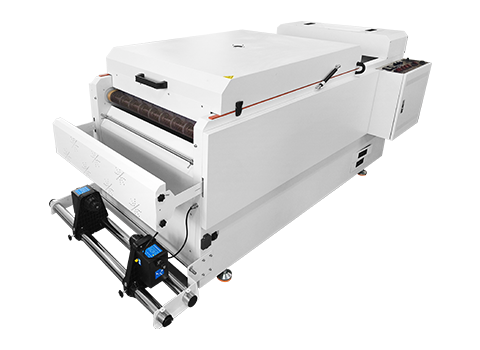
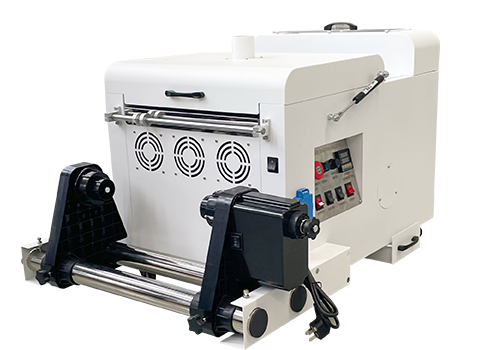
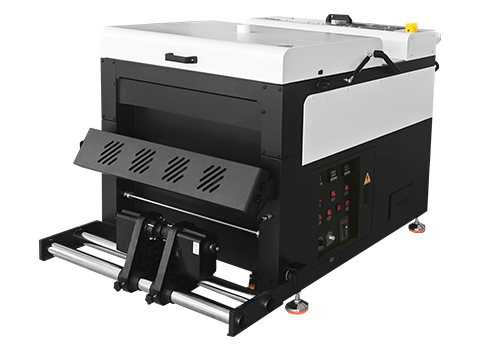
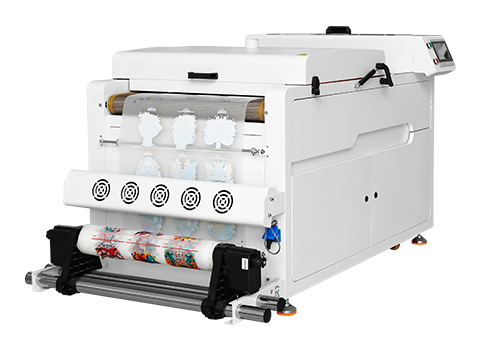
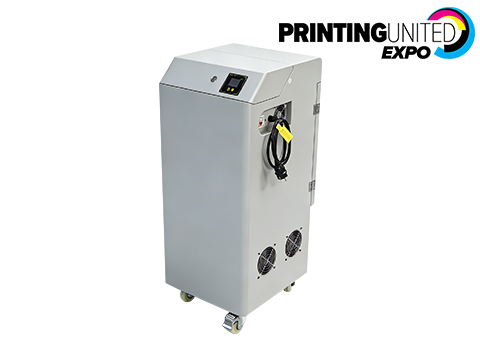
Vedeți cum AGP' Cuptorul DTF A280/A380 oferă o întărire fiabilă pentru producția de volum mare.
Cuptor DTF A280/A380 | DTF Pulbere topită la cald | Vorbește cu echipa noastră