


Hvilken temperatur bør du bruke for å kurere DTF-pulver i en ovn?
Rask svar:En herdeovn i batchstil kjører vanligvis kl100–110°C (212–230°F) for 2–3 minutter. Transportør/tunnelovner kjører vanligvis varmere —130–180°C (266–356°F)— med beltehastighet innstilt slik at filmen tilbringer omtrent 1–3 minutter i varmesonen. Det nøyaktige antallet avhenger av pulvertypen din: PA (polyamid) pulver herder vanligvis rundt 130–150°C, mens PES (polyester) pulver trenger 160–180°C.
Herding er et annet trinn enn å trykke — Don't Forvirre de to
It's lett å blande opp herding og pressing siden begge involverer varme, men de gjør forskjellige jobber.Herdingskjer rett etter at pulveret er påført det våte blekket — det smelter smeltelageret slik at det smelter sammen til et glatt, solid klebemiddellag festet til det trykte designet.Pressingskjer senere, når den herdede filmen påføres plagget med en varmepresse, liming av den ferdige overføringen til stoffet. Underherding på dette første trinnet forårsaker problemer ingen mengde korrekt pressing kan fikse senere. For trykktrinninnstillinger spesifikt, se vårDTF Varme Trykk Temperatur andamp; Tid Innstillinger guide.
Herdetemperatur etter pulvertype
| Pulver Type | Typisk herdetemperatur | Notater |
|---|---|---|
| PA (polyamid) | 130–150°C (266–302°F) | Lavere smeltepunkt, vanlig for standard bomullsblandingstrykk |
| PES (polyester) | 160–180°C (320–356°F) | Høyere smeltepunkt, ofte valgt for mykere håndfølelse eller spesifikk stoffkompatibilitet |
| Batch/blitsovn (generelt) | 100–110°C (212–230°F), 2–3 minutter | Lavere temperatur, lengre oppholdstilnærming brukt i mange kompakte herdeenheter |
Bekreft alltid det nøyaktige tallet mot din spesifikke pulverprodusent's spesifikasjonsark — maskestørrelse og formulering skifter det ideelle området selv innenfor samme pulverkategori.
Ovnstypen påvirker hvordan du bruker disse tallene
- Batchovnervarm opp hele arket med en gang inne i et kammer, slik at temperaturen og oppholdstiden stilles inn én gang og hold deg fast for den kjøringen — enkelt å ringe inn og gjenta.
- Transportør/tunnelovnerflytt film kontinuerlig gjennom en oppvarmet sone på et belte, slik at temperatur og beltehastighet fungerer sammen — et belte som går for fort gjennom varmesonen underherder pulveret like pålitelig som en ovn satt for kjølig Som en tommelfingerregel: raskere beltehastighet trenger høyere sonetemperatur for å treffe samme totale varmeeksponering.
Skilt dine herdeinnstillinger er av
| Symptom | Sannsynlig årsak |
|---|---|
| Pulver ser matt eller litt kornete ut, ikke blankt | Underherdet — heve temperaturen eller senke beltet/forlenge oppholdstiden |
| Overføring føles stiv, sprø eller gul litt | Overherdet — lavere temperatur eller øke beltehastigheten |
| Design flasser av under pressing til tross for riktige presseinnstillinger | Pulver aldri fullstendig smeltet under herding — dette er et herdetrinnsproblem, ikke et pressetrinn |
| Ujevn finish over et bredt ark | Varme eller kalde flekker i ovnskammeret — se etter luftstrømhindringer eller ujevne varmeelementer |
Herdeovn eller varmepresse for dette trinnet?
Noen mindre butikker herder pulver ved hjelp av en varmepresse svevd like over arket i stedet for en dedikert ovn, som fungerer, men er vanskeligere å standardisere konsekvent enn en fast ovnssyklus eller transportørhastighet. Hvis du' bestemmer hvilket utstyr som passer til produksjonsvolumet ditt, vårHerdeovn vs varmepresseguidesammenligner de to direkte.
Ofte stilte spørsmål
Hva skjer hvis jeg herder DTF-pulver ved for lav temperatur?
Pulveret vant't smelter fullstendig og smelter sammen i blekklaget, og etterlater en svak eller ufullstendig binding. Dette er ofte't åpenbart inntil overføringen er presset og skrellet — designet kan løfte, sprekke eller skrelle bort fra plagget selv om selve pressetrinnet ble gjort riktig.
Kan jeg over-herde DTF pulver?
Ja — overdreven varme eller oppholdstid kan gjøre det herdede laget sprøtt og utsatt for gulning, spesielt på lettere design. Hvis du' ser misfarging, reduser temperaturen eller oppholdstiden før du justerer noe annet.
Trenger PA og PES pulver virkelig forskjellige herdetemperaturer?
Ja — de're forskjellige limformuleringer med forskjellige smeltepunkter.PA-pulver herder vanligvis ved en lavere temperatur enn PES-pulver, så bruk av ett pulver's-innstillinger for det andre er en vanlig årsak til inkonsekvente resultater når du bytter leverandør.
Hvordan vet jeg om min transportør ovn' s beltehastighet er riktig innstilt?
Sjekk at et ark tilbringer omtrent 1–3 minutter i den oppvarmede sonen ved din innstilte temperatur — for raske underherdinger, for sakte risikerer overherding eller flaskehalsproduksjon. Kjør et testark og inspiser pulverfinishen før du forplikter deg til en produksjonskjøring.
Leter du etter konsekvent, til og med herding i skala?
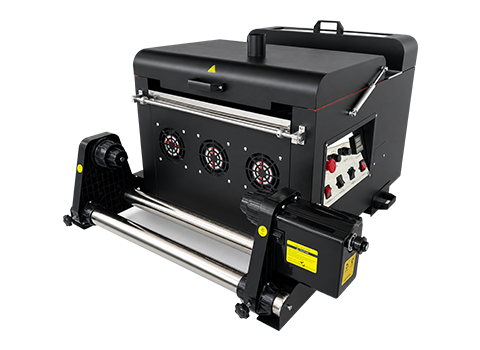
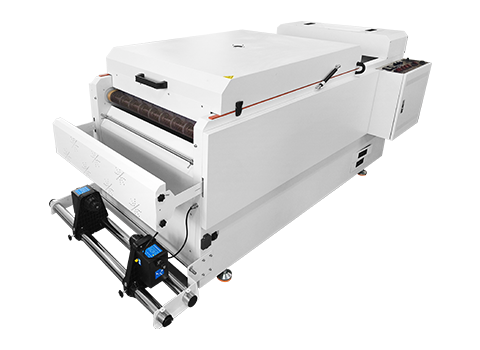
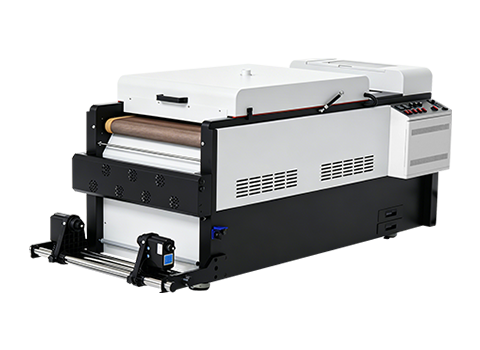
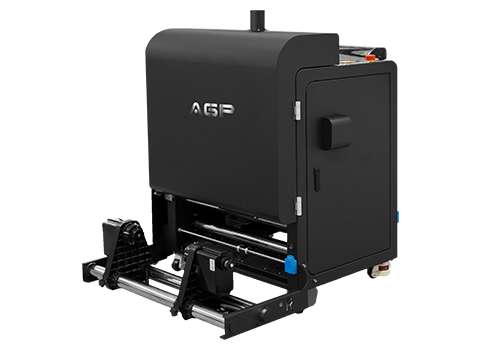
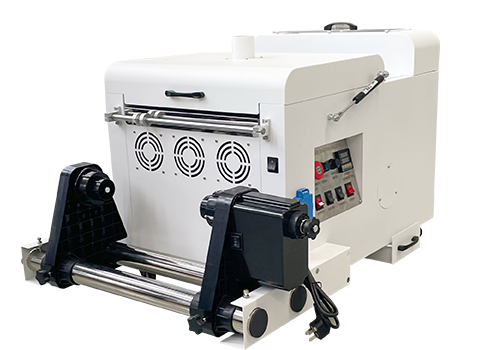
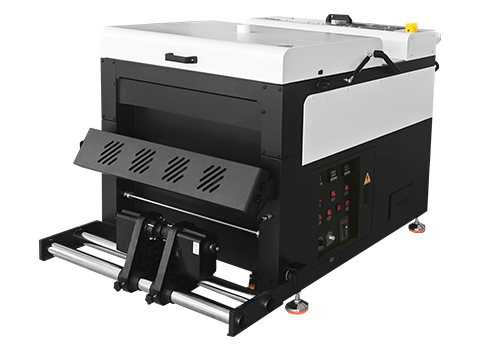
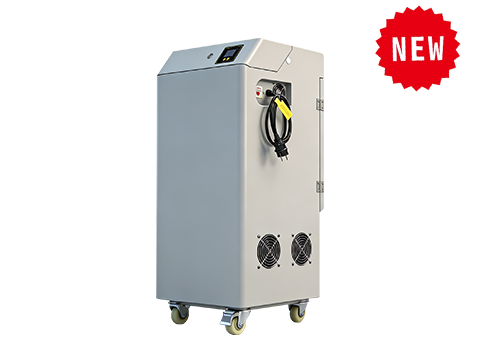
Se hvordan AGP' s DTF Oven A280/A380 leverer pålitelig herding for høyvolumproduksjon.
DTF Ovn A280/A380 | DTF Hot Melt Powder | Snakk med teamet vårt