
DTF-poederschudder werkt niet? 7 veelvoorkomende problemen en hoe u ze kunt oplossen
Uw DTF-printer werkt uitstekend: heldere afdrukken, levendige kleuren, helder wit. Maar ergens tussen de printeruitvoer en de hitteperstafel gaat er iets mis. De transfer laat aan de randen los. Het poeder ziet er onregelmatig uit onder de film. De hechting mislukt na de eerste wasbeurt.
In de meeste gevallen is de boosdoener niet uw printer of uw inkt. Het is de poederschudder.
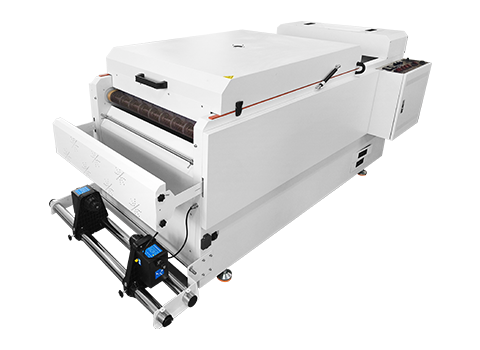
De poederschudder is misschien wel de meest kritische – en meest onderschatte – machine in een DTF-productielijn. Het controleert drie dingen: hoe gelijkmatig lijmpoeder wordt aangebracht, hoe volledig het is uitgehard en hoe netjes overtollig poeder wordt verwijderd. Als u één van deze fouten fout maakt, lijden uw voltooide transfers eronder.
Hier zijn de 7 meest voorkomende problemen met DTF-poederschudders, waardoor deze worden veroorzaakt en hoe u deze kunt oplossen.
Probleem 1: Ongelijkmatige poederverdeling – vlekkerige of kale plekken op de transfer
Hoe het eruit ziet:Sommige delen van de afdruk hebben te veel poeder (klonteren, ruwe textuur na uitharding), terwijl andere te weinig hebben (kale inkt, geen hechting op plekken). Onder een lamp kun je zien dat het overdrachtsoppervlak inconsistent is.
Waarom het gebeurt:
- De vibratie-instellingen zijn te zwak of te snel; het poeder wordt niet gelijkmatig over de film verdeeld
- Het poederreservoir is laag en de doseersnelheid is inconsistent
- De snelheid van de filmtoevoer komt niet overeen met het ritme van het schudmechanisme
- Het poedertype komt niet overeen met het door de machine ontworpen debiet (fijn poeder vs. grof)
Hoe het te repareren:
- Controleer uw trillingsfrequentie en amplitude-instellingen. Voor de meeste shakers uit het middensegment (H650-serie) is de goede plek een trilling op middelhoge frequentie - genoeg om poeder te verplaatsen, maar niet zo agressief dat het van de film wordt gegooid.
- Zorg ervoor dat het poederreservoir voor minimaal 30% gevuld is. Zeer lage poederniveaus veroorzaken een inconsistente dosering.
- Zorg ervoor dat uw filmaanvoersnelheid overeenkomt met uw schudsnelheid. Als u de printer op hoge snelheid laat draaien en de schudder op lage snelheid, zal de film ophopen of uitrekken.
- Bevestig uw poederspecificatie. AGP DTF hotmeltpoeder is verkrijgbaar in fijne en middelmatige kwaliteiten. Gebruik fijn poeder voor gedetailleerde ontwerpen, medium voor grote vullingen en sportkledingtoepassingen.
Probleem 2: Slechte hechting na hittepersen - Breng schilfers of scheuren over
Hoe het eruit ziet:De transfer ziet er goed uit op de film, maar zodra deze door hitte is geperst en de film is afgepeld, komen delen van het ontwerp los, barsten aan de randen of laten los na de eerste wasbeurt.
Waarom het gebeurt:
- Te weinig uitharding in de verwarmingszone van de shaker: het smeltpoeder was niet volledig gesmolten en hechtte zich niet aan de inkt
- Onjuiste uithardingstemperatuur in het oven/drogergedeelte
- Film beweegt te snel door de verwarmingszone (niet genoeg verblijftijd)
- De poederlaag was te dun (zie probleem 1) – niet genoeg lijm om aan de stof te hechten
Hoe het te repareren:
- Verhoog de uithardingstemperatuur. De standaarduitharding voor DTF-hotmeltpoeder is 120–130 °C in de verwarmingszone van de schudder. Als het koeler is, zal het poeder niet volledig smelten.
- Verlaag de transportsnelheid van de film door de verwarmingszone. Lagere snelheid = meer blootstelling aan hitte = betere uitharding.
- Zorg er bij machines met verwarming met 3 zones (voor/midden/achter) voor dat alle drie de zones de doeltemperatuur bereiken voordat u met de productie begint. Koude zones bij het opstarten zijn een veel voorkomende oorzaak van hechtingsproblemen.
- Controleer of uw poederlaag voldoende is (los eerst probleem 1 op en test vervolgens de hechting opnieuw).
Opmerking:Hechtingsproblemen kunnen ook worden veroorzaakt door onjuiste hittepersinstellingen (te lage temperatuur, te korte perstijd of onvoldoende druk). Test altijd bij 160°C / 15 seconden / middendruk als uitgangspunt.
Probleem 3: Poederresten op heldere delen van de film – Vuile achtergrond
Hoe het eruit ziet:Na het schudden vertonen de niet-bedrukte delen van de film een zichtbare poederwaas of residu. Bij overdracht ontstaat er een troebele of vuile achtergrond, vooral merkbaar op lichtgekleurde stof.
Waarom het gebeurt:
- Overtollig poeder wordt niet volledig verwijderd door het reinigings-/borstelmechanisme van de shaker
- Antistatisch systeem werkt niet correct (statische lading zorgt ervoor dat poeder aan de film blijft kleven)
- Het luchtblaassysteem (indien aanwezig) is onvoldoende of niet goed uitgelijnd
- Er wordt een verkeerd poeder gebruikt; sommige poeders hebben slechte vloei-eigenschappen
Hoe het te repareren:
- Controleer de borstelrol in de schudder. Kwasten verslijten na verloop van tijd en verliezen hun vermogen om overtollig poeder van de film te vegen. Vervang versleten borstels.
- Controleer de ionisatiestaaf of ionisator. De meeste kwaliteitsschudders bevatten een antistatisch systeem dat de lading op het filmoppervlak neutraliseert. Als het niet goed werkt, blijft het poeder plakken waar het niet hoort.
- Pas de luchtblaasmondstukken zo aan dat ze in de juiste hoek op het filmoppervlak zijn gericht.
- Zorg ervoor dat u de juiste poederkwaliteit gebruikt. Zeer fijn poeder kan moeilijker schoon te verwijderen zijn; middelmatige kwaliteit kan schonere resultaten opleveren bij eenvoudigere ontwerpen.
Probleem 4: Filmstoring of verkeerde invoer door de schudder
Hoe het eruit ziet:De film komt vast te zitten, kreukt, vouwt of wordt schuin door de schudder gevoerd. De productie stopt en het vastgelopen gedeelte is verwoest.
Waarom het gebeurt:
- De foliespanning is verkeerd ingesteld; te los veroorzaakt speling en ophoping
- De invoerrollen zijn vuil of versleten, waardoor er een inconsistente grip ontstaat
- De filmrol is niet in het midden geladen
- De filmbreedte komt niet overeen met de geleidingsinstellingen van het apparaat
Hoe het te repareren:
- Rijg de folie opnieuw in en zorg ervoor dat deze met gelijkmatige spanning gecentreerd is op de invoerrollen.
- Reinig de invoerrollen met een pluisvrije doek en isopropylalcohol. Inktresten en poederophoping op rollen zijn de meest voorkomende oorzaak van invoerstoringen.
- Pas de filmgeleidingsrails precies aan uw filmbreedte aan. Dankzij losse geleiders kan de film ronddwalen en vouwen.
- Controleer de roldrukinstellingen. Te veel druk kan de film beknellen en kreuken; te weinig kan slip veroorzaken.
Probleem 5: Inconsistente uitharding: sommige secties zijn volledig uitgehard, andere zacht
Hoe het eruit ziet:Wanneer u een overdracht test door zachtjes over de achterkant van de film te wrijven, voelen sommige delen stevig aan elkaar vast, terwijl andere zacht, plakkerig of los aanvoelen. Inconsistente uitharding leidt tot inconsistente hechting.
Waarom het gebeurt:
- Temperatuurvariatie over de breedte van de verwarmingszone – de randen zijn koeler dan het midden
- Verwarmingselementen falen gedeeltelijk of moeten opnieuw worden gekalibreerd
- Film beweegt met ongelijkmatige snelheid (probleem met motor of riem)
- Machine is niet voldoende opgewarmd voordat de productie begon
Hoe het te repareren:
- Warm uw shaker altijd minimaal 10-15 minuten op voordat u de productiefilm draait. De verwarmingselementen hebben tijd nodig om de doeltemperatuur te bereiken en te stabiliseren.
- Gebruik een thermisch pistool om de temperatuurconsistentie over de gehele breedte van de verwarmingszone te controleren. Als de randen aanzienlijk koeler zijn dan het midden, is het verwarmingselement mogelijk defect.
- Controleer de aandrijfriem en de transportmotor op slijtage. Een inconsistente filmsnelheid zorgt voor een ongelijkmatige blootstelling aan hitte.
- Voor machines met meerdere zones (voor/midden/achter) verifieert u elke zone afzonderlijk. Eén defecte zone kan een hele productierun verpesten.
Probleem 6: Witte inkt verspreidt zich of bloedt op de film voordat deze uithardt
Hoe het eruit ziet:Voordat de film de poederzone bereikt, lijkt de witte inkt zich buiten de randen van het ontwerp te verspreiden of uit te bloeden. Na uitharding heeft de print vage randen of een witte halo.
Waarom het gebeurt:
- Dit is in de eerste plaats een printerprobleem (inktdichtheid te hoog, printkopdoorvoerinstellingen onjuist), maar de shaker maakt het nog erger als de filmverwerkingssnelheid niet overeenkomt met het inktdrooggedrag van de printer
- Als de film te snel van printer naar shaker beweegt, wordt natte inkt mechanisch verstoord
Hoe het te repareren:
- Pas uw RIP-software-instellingen aan om de dichtheid van witte inkt te verminderen of om het aantal witte inktdoorgangen te verhogen met een lager volume per doorgang.
- Vertraag de filmoverdrachtsnelheid tussen printer en schudapparaat, zodat de inkt nog een paar seconden de tijd heeft om uit te harden voordat deze mechanisch wordt verwerkt.
- Zorg ervoor dat het interne droogsysteem van de printer (indien aanwezig) actief is tijdens het afdrukken.
- Zorg ervoor dat de film niet door krappe bochten of scherpe bochten loopt tussen de printer en de schudder; elke mechanische belasting van natte inkt veroorzaakt uitlopen.
Probleem 7: Overmatig poederafval en hoge kosten voor verbruiksartikelen
Hoe het eruit ziet:U verwerkt DTF-poeder aanzienlijk sneller dan uw uitvoervolume doet vermoeden. Het lijkt erop dat de shaker veel meer poeder afgeeft dan nodig is, of het poederretoursysteem werkt niet goed.
Waarom het gebeurt:
- De poederdoseringssnelheid is te hoog ingesteld
- Het poederretour/recyclingsysteem is verstopt of functioneert niet
- Schudtrommel of trechter bevat een opeenhoping van samengeklonterd poeder dat onregelmatig voer veroorzaakt
- Fijn poeder laten lopen op een machine die is gekalibreerd voor medium poeder
Hoe het te repareren:
- Verlaag de dosering van het poeder in de machine-instellingen. U wilt een lichte, gelijkmatige coating over de geïnkte gebieden, geen dikke laag.
- Reinig het poederretoursysteem. De meeste geavanceerde schudders (H650 Pro, H6505, H1600) hebben een automatisch poederretoursysteem dat ongebruikt poeder terugrecyclet naar de trechter. Inspecteer en verwijder eventuele verstoppingen in het retourkanaal.
- Verwijder en zeef het resterende poeder regelmatig uit de trechter. Blootstelling aan vocht kan ervoor zorgen dat fijn poeder gaat klonteren, waardoor zelfs de dosering wordt verstoord en materiaal wordt verspild.
- Bewaar DTF-poeder in een afgesloten container in een koele, droge omgeving. Vocht is de grootste vijand van de kwaliteit van smeltlijmpoeders.
Wanneer het oplossen van problemen niet genoeg is: tijd om te upgraden
Als u meerdere problemen uit de bovenstaande lijst ondervindt en uw machine meer dan drie tot vier jaar oud is, is het wellicht tijd om een upgrade te overwegen. Bij oudere schudmachines ontbreekt het vaak aan nauwkeurige temperatuurregeling, consistente trillingssystemen en effectieve poederretourmechanismen die moderne machines standaard hebben.
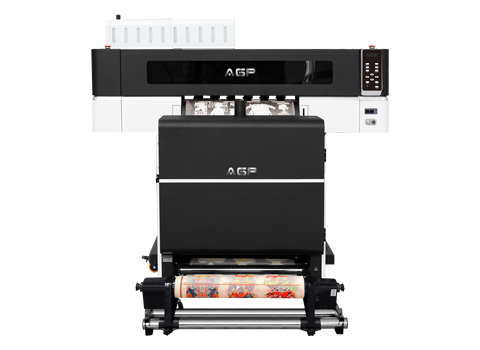
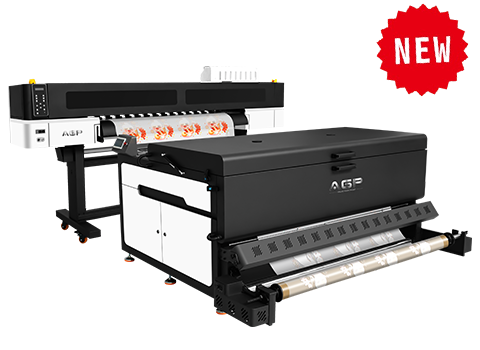
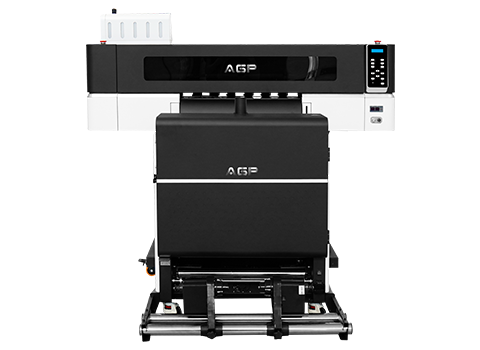
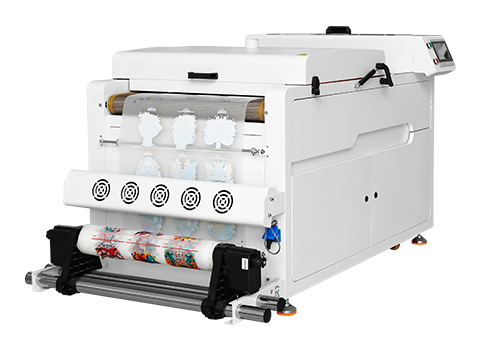
Dit is hoe de huidige line-up van AGP poederschudders uiteenvalt:
Instapniveau: AGP D300
- Compact A3-formaat
- Perfect voor: DTF-E30-gebruikers, thuisstudio's, productie van kleine volumes
- Handmatige poederteruggave
Middenklasse: AGP H650E / H650 Pro
- 650 mm werkbreedte
- Verwarming met meerdere zones
- H650 Pro omvat geavanceerde poederretour en PLC-besturing
- Perfect voor: groeiende drukkerijen, productie van middelgrote volumes
Professioneel: AGP H6505/H650L
- 650 mm werkbreedte, krachtige verwarming
- Ingebouwde luchtreiniger
- Automatisch poederretoursysteem
- PLC meertalig bedieningspaneel
- Perfect voor: B2B-productie met grote volumes
Industrieel: AGP H1600
- 1600 mm werkbreedte (afgestemd op TK1600-printer)
- Voor/midden/achter 3-traps verwarming
- Ingebouwde luchtreiniger
- Volledige automatisering
- Perfect voor: DTF-productie op fabrieksschaal
Beste praktijken om schudderproblemen te voorkomen
Voorkomen is altijd beter dan problemen oplossen. Volg deze gewoonten om ervoor te zorgen dat uw shaker betrouwbaar blijft werken:
Dagelijks:
- Reinig de invoerrollen met IPA en een pluisvrije doek
- Controleer het niveau van de poedertank vóór elke productierun
- Controleer of alle temperatuurzones het instelpunt hebben bereikt voordat de film wordt afgespeeld
Wekelijks:
- Borstel het opgehoopte poeder uit de binnenkant van de machine
- Inspecteer de borstelrollen op slijtage en vervang ze indien zichtbaar versleten
- Controleer de uitlijning van de filmgeleider en de rolspanning
Maandelijks:
- Reinig het poederretoursysteem grondig
- Inspecteer de prestaties van het verwarmingselement met een thermisch pistool
- Smeer alle bewegende delen volgens de machinehandleiding
Hulp nodig met uw poedershaker?
Het technische team van AGP biedt gratis ondersteuning bij het oplossen van problemen voor alle AGP-poederschudmachines – en vaak ook voor concurrerende merken. Stuur ons foto's of een korte video van het probleem en wij stellen binnen 6 tot 12 uur een diagnose.
Als u klaar bent om te upgraden naar een betrouwbaardere machine, of als u compatibele AGP DTF-hotmeltpoeder en PET-folie moet inslaan, neem dan vandaag nog contact met ons op.