
Welke temperatuur moet u gebruiken om DTF-poeder in een oven te genezen?
Snel antwoord:Een uithardingsoven in batchstijl draait doorgaans op100–110°C (212–230°F) voor 2–3 minuten. Transport-/tunnelovens werken meestal heter & mdash;130–180°C(266–356°F)— met riemsnelheid afgestemd zodat de film ongeveer 1– 3 minuten in de hittezone doorbrengt Het exacte aantal hangt af van uw poedertype: PA (polyamide) poeders genezen doorgaans rond 130–150°C, terwijl PES (polyester) poeders 160–180°C nodig hebben.
Uitharden is een andere stap dan & mdash; Don't Verwar de twee
It' Het is gemakkelijk om uitharding en persing door elkaar te halen, omdat beide warmte met zich meebrengen, maar ze doen verschillende klussen.Genezinggebeurt direct nadat het poeder op de natte inkt & mdash; het smelt het smeltpoeder zodat het versmelt tot een gladde, vaste lijmlaag die aan het bedrukte ontwerp is gehecht.Persengebeurt later, wanneer die uitgeharde film met een hittepers op het kledingstuk wordt aangebracht, waardoor de voltooide overdracht aan de stof wordt gehecht. Onderuitharding in deze eerste fase veroorzaakt problemen. Geen enkele hoeveelheid correct persen kan later worden opgelost. Voor specifiek persfase-instellingen, zie onzeDTF Warmtepers Temperatuur & amp; Tijdinstellingen gids.
Het genezen van Temperatuur door Poedertype
| Poeder Type | Typische het Uitharden Temperatuur | Notes |
|---|---|---|
| PA (polyamide) | 130–150°C(266–302°F) | Lager smeltpunt, gebruikelijk bij standaard katoenmixafdrukken |
| PES (Polyester) | 160–180°C (320–356°F) | Hoger smeltpunt, vaak gekozen vanwege zachter handgevoel of specifieke stofcompatibiliteit |
| Batch/flash oven (algemeen) | 100–110°C (212–230°F), 2–3 minuten | Lagere temperatuur, langere putbenadering gebruikt in veel compacte uithardingseenheden |
Bevestig altijd het exacte cijfer ten opzichte van uw specifieke poederfabrikant' s spec sheet & mdash; maaswijdte en formulering verschuiven het ideale bereik, zelfs binnen dezelfde poedercategorie.
Oventype beïnvloedt hoe u deze cijfers toepast
- Batchovensverwarm het hele vel in één keer in een kamer, zodat de temperatuur en verblijftijd één keer worden ingesteld en vast blijven voor die run & mdash; eenvoudig in te bellen en te herhalen.
- Transportband/tunnelovensfilm continu door een verwarmde zone op een riem bewegen, dus temperatuur en bandsnelheid werken samen & mdash; een riem die te snel door de warmtezone loopt, onderhardt het poeder net zo betrouwbaar als een te koele ovenset Als vuistregel: een hogere bandsnelheid heeft een hogere zonetemperatuur nodig om dezelfde totale blootstelling aan warmte te bereiken.
Tekent dat uw genezende instellingen uitgeschakeld zijn
| Symptoom | Waarschijnlijk Oorzaak |
|---|---|
| Poeder ziet er dof of licht korrelig uit, niet glanzend | Ondergehard — temperatuur verhogen of de riem vertragen/verlengen verblijftijd |
| De overdracht voelt stijf, broos of lichtjes geel aan | Over-uitgehard & mdash; lagere temperatuur of verhoging van de bandsnelheid |
| Ontwerp pelt af tijdens het persen ondanks de juiste persinstellingen | Poeder is nooit volledig versmolten tijdens het uitharden van — dit is een probleem in de uithardingsfase, geen probleem in de persfase |
| Ongelijke afwerking over een brede plaat | Warme of koude plekken in de ovenkamer & mdash; controleren op luchtstroombelemmeringen of ongelijkmatige verwarmingselementen |
Oven of hittepers uitharden voor deze stap?
Sommige kleinere winkels genezen poeder met behulp van een warmtepers die net boven het vel hangt in plaats van een speciale oven, die werkt maar moeilijker consistent te standaardiseren is dan een vaste ovencyclus of transportsnelheid. Als u ' opnieuw beslist welke apparatuur bij uw productievolume past, onzeCuring Oven vs Heat Press gidsvergelijkt de twee direct.
Veelgestelde vragen
Wat gebeurt er als ik DTF poeder bij een te lage temperatuur uithard?
Het poeder won't volledig smelten en versmelten in de inktlaag, waardoor een zwakke of onvolledige binding overblijft Dit is vaak ' niet duidelijk totdat de overdracht wordt ingedrukt en gepeld & mdash; het ontwerp kan het kledingstuk optillen, barsten of loslaten, ook al is de persstap zelf correct uitgevoerd.
Kan ik DTF-poeder overharden?
Ja & mdash; overmatige hitte of verblijftijd kan de uitgeharde laag broos maken en gevoelig voor vergeling, vooral bij lichtere ontwerpen. Als u ' Verkleuring ziet, verlaag dan de temperatuur of verblijftijd voordat u iets anders aanpast.
Hebben PA- en PES-poeders echt verschillende uithardingstemperaturen nodig?
Ja & mdash; zij' zijn verschillende lijmformuleringen met verschillende smeltpunten PA-poeder geneest over het algemeen bij een lagere temperatuur dan PES-poeder, dus het gebruik van het ene poeder' s instellingen voor het andere is een veel voorkomende oorzaak van inconsistente resultaten bij het wisselen van leverancier.
Hoe weet ik of mijn transportoven's bandsnelheid correct is ingesteld?
Controleer of een vel ongeveer 1– 3 minuten in de verwarmde zone doorbrengt bij uw ingestelde temperatuur & mdash; te snelle onderkuren, te langzaam risico's op overkoling of knelpunten bij de productie Voer een testblad uit en inspecteer de poederafwerking voordat u een productierun uitvoert.
Op zoek naar consistente, zelfs uitharding op schaal?
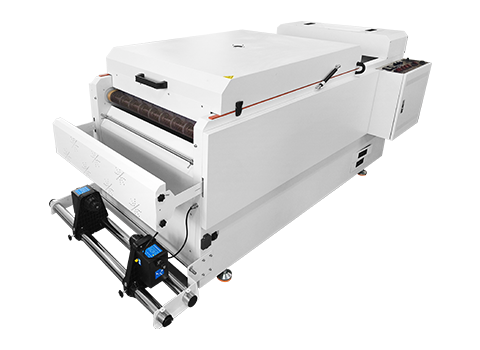
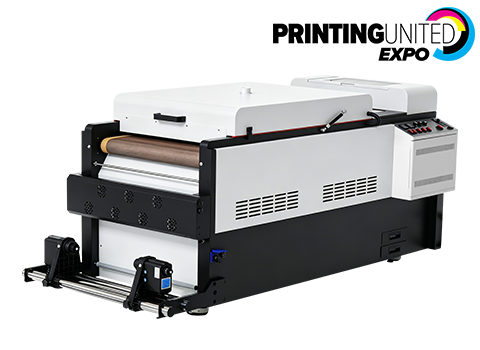
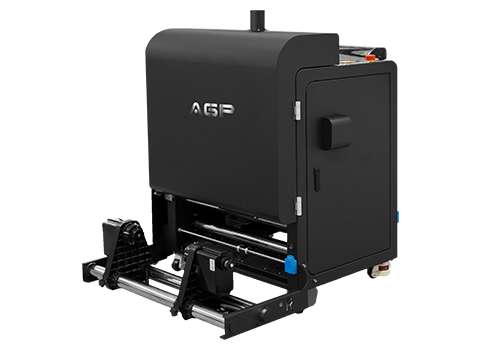
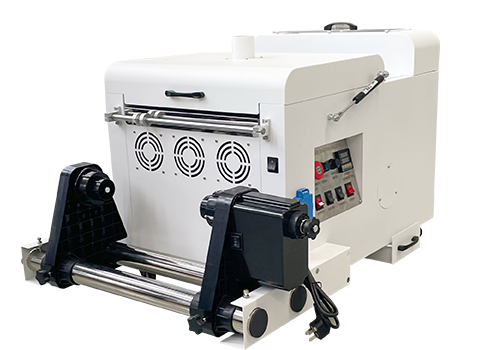
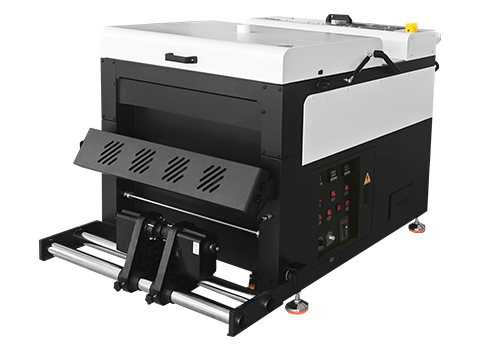
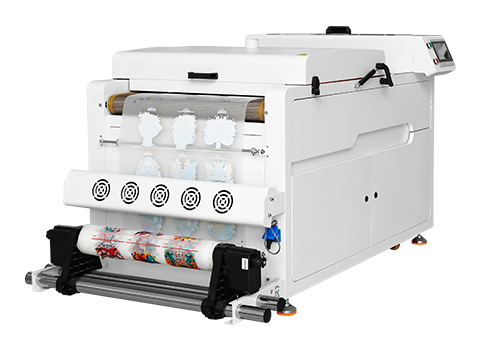
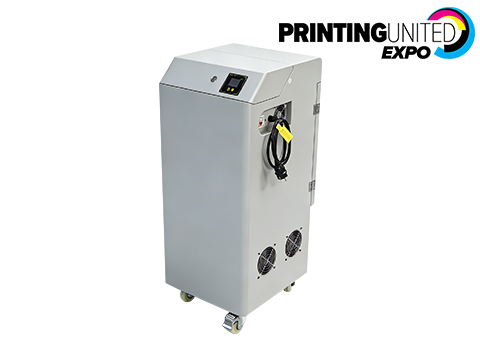
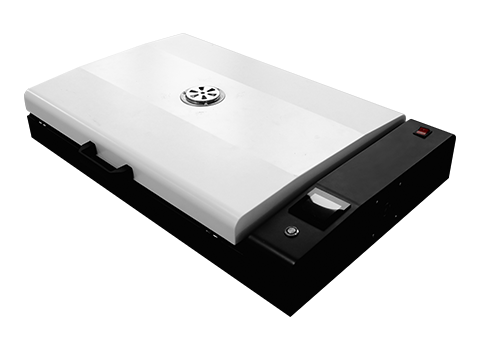
Bekijk hoe AGP's DTF Oven A280/A380 betrouwbare uitharding levert voor productie in grote volumes.
DTF-oven A280/A380 | DTF Hot Melt Powder | Praat met ons team