
オーブン内の DTF パウダーを硬化するにはどの温度を使用する必要がありますか?
クイック回答:バッチ式硬化オーブンは通常、 で動作します100– 2–3 分のための110° C (212–230° F)。 コンベヤー/トンネル オーブンは通常より熱い — を実行します130–180°C (266–356°F)— ベルト速度が調整されているため、フィルムはヒートゾーンでおよそ1– 3 分を過ごします。正確な数はあなたの粉の種類によって異なります:PA (ポリアミド) 粉末は通常130– 150° Cの周りで硬化しますが、PES (ポリエステル) 粉末は160– 180° Cが必要です。
硬化は押しのけることとは別のステップです — Don't 2 つを混同します
It'硬化もプレスも熱がかかるため簡単に混ぜることができますが、作業は異なります。硬化粉末が湿ったインク &mdash に塗布された直後に起こります。ホットメルト粉末を溶かして、印刷されたデザインに接着された滑らかで固体の接着層に融合します。押すこと後で起こる、その硬化したフィルムがヒートプレスで衣服に適用され、完成した転写物を布地に接着する この最初の段階で硬化が不十分であると問題が発生します 後で修正できる正しいプレスの量。 pressing-stageの設定については、具体的に参照してくださいDTF 熱プレス温度 & 時間設定ガイド.
粉末タイプ別の硬化温度
| 粉のタイプ | 典型的な硬化温度 | 備考 |
|---|---|---|
| PA(ポリアミド) | 130–150°C (266–302°F) | 標準的な綿ブレンドプリントに一般的な、より低い融点 |
| PES (ポリエステル) | 160–180°C (320–356°F) | より高い融点。多くの場合、より柔らかい手触りや特定の生地の互換性を考慮して選択されます |
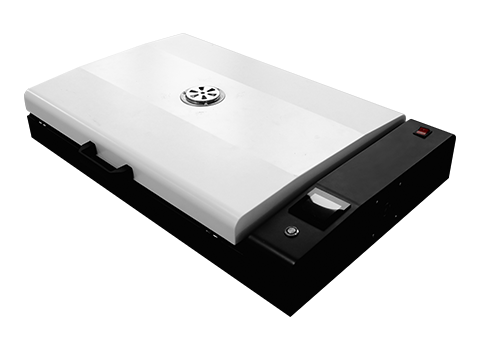
| バッチ/フラッシュオーブン(一般) | 100–110°C (212–230°F), 2–3分 | 多くのコンパクトな硬化ユニットで使用される、低温で長滞留のアプローチ |
あなたの特定の粉の製造業者& #39; sのスペック シート&mdashに対して正確な図を常に確認して下さい; 同じ粉のカテゴリーの中でも網のサイズおよび定式化は理想的な範囲を移します。
オーブンの種類は、これらの番号の適用方法に影響します
- バッチオーブンシート全体をチャンバー内で一度に加熱するため、温度と滞留時間は 1 回設定され、その実行の間は固定されたままになります。ダイヤルインして繰り返すのは簡単です。
- コンベヤー/トンネルオーブンベルト上の加熱ゾーンを通してフィルムを連続的に移動させるので、温度とベルト速度が連携して機能します — 熱ゾーン内を高速で走行するベルトは、オーブンが冷たすぎるのと同じくらい確実に粉末を硬化させます。経験則として、ベルト速度を速くするには、同じ総熱曝露量に達するまでに高いゾーン温度が必要です。
治癒設定がオフになっている兆候
| 症状 | おそらく原因 |
|---|---|
| パウダーはくすんでいるか、わずかに粒状に見え、光沢はありません | 十分に硬化されていない— 温度を上げるか、ベルトを遅く/滞留時間を延長します |
| 転送は硬くなったり、脆くなったり、わずかに黄色くなったりします | 過剰に硬化— 低温またはベルト速度を上げます |
| 正しいプレス設定にもかかわらず、プレス中にデザインが剥がれます | 硬化中に粉末が完全に溶け込むことはありません —これは硬化段階の問題であり、プレス段階の問題ではありません |
| 幅広のシート全体にムラのある仕上がり | オーブンチャンバーのホットまたはコールドスポット — 気流の障害物や不均一な発熱体がないか確認してください |
このステップでは硬化オーブンまたはヒートプレスを使用しますか?
いくつかの小さなお店は、専用のオーブンではなく、シートのすぐ上にホバリングヒートプレスを使用して粉末を硬化させます, これは動作しますが、固定オーブンサイクルやコンベヤ速度よりも一貫して標準化することが難しい場合& #39; あなたの生産量に合う機器を決定し、私たち硬化オーブン vs ヒートプレス ガイド2 つを直接比較します.
よくある質問frequently Asked Questions
DTF パウダーを低温で硬化するとどうなりますか?
粉末はウォン' t 完全に溶けてインク層に溶け込み、弱いまたは不完全な結合が残ります。これは多くの場合、isn' t 転写がプレスされて剥がれるまでは明らか — プレスステップ自体が正しく行われていても、デザインは衣服から浮き上がったり、ひび割れたり、剥がれたりする可能性があります。
DTFパウダーを過剰に硬化できますか?
はい — 過度の熱や滞留時間は、硬化層を脆くし、特に軽量設計では黄変しやすい可能性があります。 '変色が見られた場合は、温度を下げるか滞留時間してから、他のものを調整してください。
PAとPESの粉末は本当に異なる硬化温度を必要としますか?
はい — they'異なる融点を備えた異なる接着剤配合物。 PA 粉末は一般に PES 粉末よりも低い温度で硬化するため、一方の粉末と #39;s 設定を他方の粉末に使用すると、サプライヤーを切り替える際に結果に一貫性がなくなる一般的な原因となります。
コンベヤーオーブン& #39; s ベルト速度が正しく設定されているかどうかを知るにはどうすればよいですか?
シートがあなたのセット温度で熱される地帯でおよそ1– 3 分を費やすことを点検して下さい — 速すぎるunder-cures、遅すぎる危険は過剰硬化するか、または生産をボトルネックにするテスト シートを実行し、生産の実行に託す前に粉の終わりを点検します。
一貫性のある、さらには大規模な硬化をお探しですか?
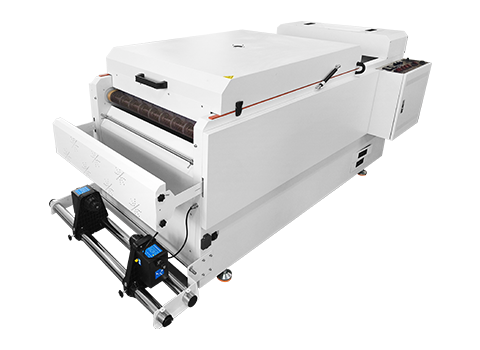
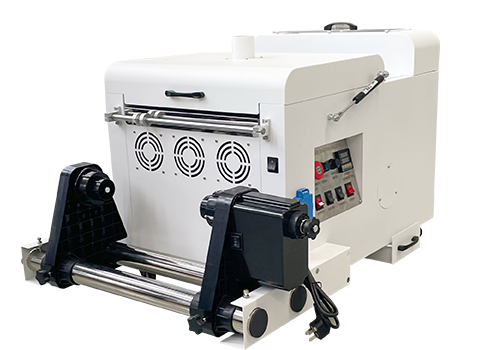
AGP' の方法を参照してください。 DTF オーブン A280/A380 は、大量生産のために信頼性の高い硬化を実現します。
DTF オーブン A280/A380 | DTF ホットメルトパウダー | 私たちのチームと話してください