

Milyen hőmérsékleten kell a DTF port kemencében gyógyítani?
Gyors válasz:A szakaszos keményítő kemence általában a következő helyen működik100–110°C (212–230°F) a 2–3 perchez. A szállítószalag/alagút sütők általában melegebben működnek —130–180°C (266–356°F)— úgy hangolt szalagsebességgel, hogy a film nagyjából 1– 3 percet tölt a hőzónában. A pontos szám a por típusától függ: a PA (poliamid) porok általában 130–150°C körül térhálósodnak, míg a PES (poliészter) porokhoz 160–180°C.
A gyógyítás más lépés, mint a — Don't Zavarja össze a kettőt
It' könnyen összekeverhető a kikeményedés és a préselés, mivel mindkettő hővel jár, de különböző munkákat végeznek.Kikeményedésközvetlenül azután történik, hogy a port felvitték a nedves tintára — megolvasztja a melegen olvadó port, így sima, szilárd ragasztóréteggé olvad össze, amely a nyomtatott mintához van ragasztva.Préseléskésőbb történik, amikor a kikeményedett fóliát hőpréssel felvisszük a ruhadarabra, a kész átvitelt az anyaghoz ragasztjuk. Az alulkeményedés ebben az első szakaszban problémákat okoz, amelyeket a megfelelő préselés később nem tud kijavítani. A préselési szakasz beállításairól lásd konkrétan a miDTF Heat Press Hőmérséklet & amp; Időbeállítások útmutató.
Kikeményedési hőmérséklet portípus szerint
| Por típusa | Tipikus kikeményedési hőmérséklet | Jegyzetek |
|---|---|---|
| PA (poliamid) | 130–150°C (266–302°F) | Alacsonyabb olvadáspont, szokásos pamutkeverék nyomatoknál |
| PES (poliészter) | 160–180°C (320–356°F) | Magasabb olvadáspont, amelyet gyakran a puhább kézérzet vagy a szövet specifikus kompatibilitása érdekében választanak |
| Batch/flash sütő (általános) | 100–110°C (212–230°F), 2–3 perc | Alacsonyabb hőmérsékletű, hosszabb tartózkodási megközelítés, amelyet számos kompakt térhálósító egységben alkalmaznak |
Mindig erősítse meg a pontos számot az adott porgyártó's spec sheet — a szembőség és a készítmény még ugyanazon a porkategórián belül is eltolja az ideális tartományt.
A sütő típusa befolyásolja ezen számok alkalmazását
- Batch sütőkmelegítse fel egyszerre az egész lapot egy kamrában, így a hőmérséklet és a tartózkodási idő egyszer beállítható, és fix marad az — egyszerűen tárcsázható és ismételhető.
- Szállító/alagút sütőkmozgassa folyamatosan a filmet egy hevített zónán keresztül egy szalagon, így a hőmérséklet és a szalag sebessége együtt működik — a hőzónán túl gyorsan futó szalag ugyanolyan megbízhatóan alulkeményíti a port, mint egy túl hűvös sütőkészlet. Ökölszabály szerint: a gyorsabb szalagsebességhez magasabb zónahőmérsékletre van szükség ahhoz, hogy ugyanazt a teljes hőterhelést elérje.
Jelek A gyógyulási beállítások ki vannak kapcsolva
| Tünet | Valószínű ok |
|---|---|
| A por fénytelennek vagy enyhén szemcsésnek tűnik, nem fényes | Alulkeményedett — emelje a hőmérsékletet vagy lassítsa az övet/nyújtsa meg a tartózkodási időt |
| Az átvitel merevnek, törékenynek vagy enyhén sárgának tűnik | Túlkeményedett — alacsonyabb hőmérséklet vagy növeli a szalag sebességét |
| A design a megfelelő présbeállítások ellenére leválik a préselés során | A por soha nem olvadt össze teljesen a kikeményedés során — ez egy kikeményedési szakasz, nem pedig préselési szakasz |
| Egyenetlen felület egy széles lapon | Meleg vagy hideg foltok a sütőkamrában — ellenőrizze a légáramlás akadályait vagy egyenetlen fűtőelemeit |
Kikeményítő sütő vagy hőprés ehhez a lépéshez?
Egyes kisebb üzletek a port közvetlenül a lap felett lebegtetve keményítik, nem pedig egy erre a célra szolgáló sütővel, amely működik, de nehezebb következetesen szabványosítani, mint egy rögzített sütőciklus vagy szállítószalag sebessége. Ha Ön' eldönti, hogy melyik berendezés felel meg a gyártási mennyiségnek, miKikeményedés Oven vs Heat Press útmutatóközvetlenül összehasonlítja a kettőt.
Gyakran Ismételt Kérdések
Mi történik, ha túl alacsony hőmérsékleten kikeményítem a DTF port?
A por won't teljesen megolvad és beleolvad a tintarétegbe, gyenge vagy hiányos kötést hagyva maga után. Ez gyakran a' nem nyilvánvaló, amíg az átvitelt meg nem nyomják és meg nem hámozzák — a kialakítás felemelheti, megrepedhet vagy leválhat a ruhadarabról, még akkor is, ha magát a préselési lépést helyesen hajtották végre.
Túlkeményíthetem a DTF port?
Igen — a túlzott hő vagy tartózkodási idő törékennyé teheti a kikeményedett réteget és hajlamos a sárgulásra, különösen könnyebb kiviteleknél. Ha ' elszíneződést lát, csökkenti a hőmérsékletet vagy a tartózkodási időt, mielőtt bármi mást beállítana.
A PA és PES poroknak valóban eltérő kikeményedési hőmérsékletre van szükségük?
Igen — ők'különböző olvadáspontú ragasztókészítmények. A PA por általában alacsonyabb hőmérsékleten térhálósodik, mint a PES por, ezért az egyik por's beállítása a másikhoz gyakori oka az inkonzisztens eredményeknek a szállítóváltás során.
Honnan tudhatom, hogy a szállítószalag sütője' szíjsebessége megfelelően van-e beállítva?
Ellenőrizze, hogy egy lap nagyjából 1– 3 percet tölt-e a fűtött zónában a beállított hőmérsékleten — túl gyors alulkeményedés, túl lassú kockázat túlkeményedés vagy szűk keresztmetszet gyártás Futtasson egy tesztlapot, és vizsgálja meg a por befejezését, mielőtt elkötelezi magát a gyártási futtatás mellett.
Következetes, egyenletes térhálósodást keres a méretarányban?
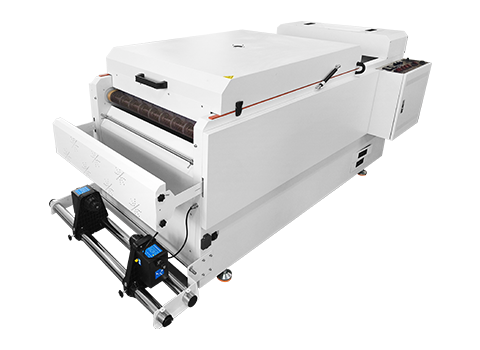
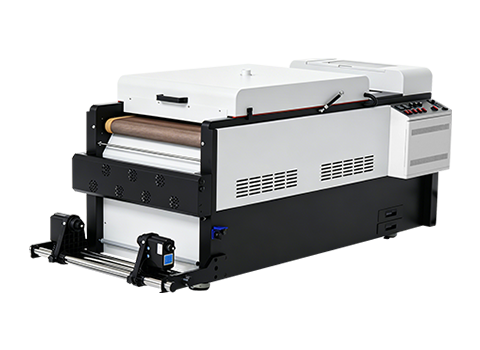
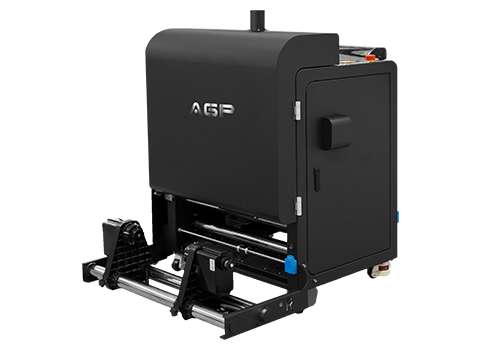
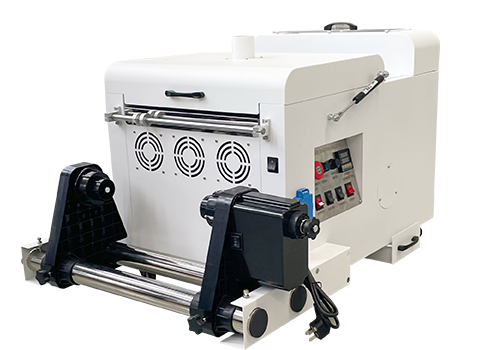
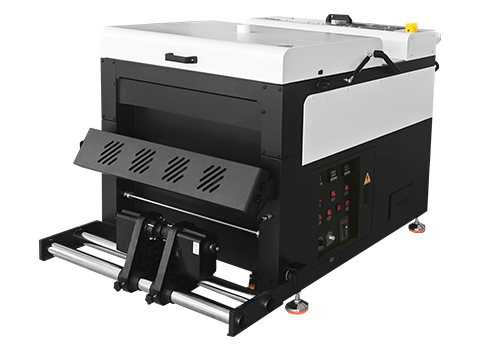
Tekintse meg, hogyan biztosít megbízható kikeményedést az AGP's DTF Oven A280/A380 nagy mennyiségű gyártáshoz.
DTF sütő A280/A380 | DTF forró olvadékpor | Beszéljen a csapatunkkal