
¿qué temperatura se debe utilizar para curar el polvo de DTF en un horno?
Respuesta rápida:Un horno de curado por lotes normalmente funciona a100–110°C (212–230°F) durante 2–3 minutos. Los hornos transportadores/túnel suelen funcionar más calientes & mdash;130 & ndash;180 & deg;C (266 & ndash; 356 & deg;F)— con la velocidad de la correa ajustada para que la película pase aproximadamente 1 & ndash; 3 minutos en la zona de calor. El número exacto depende del tipo de polvo: los polvos de PA (poliamida) normalmente curan alrededor de 130 & ndash; 150 & deg;C, mientras que los polvos de PES (poliéster) necesitan 160 & ndash; 180 & deg;C.
Curar es un paso diferente a presionar — Don't Confunde a los dos
Es fácil mezclar curado y prensado ya que ambos implican calor, pero hacen trabajos diferentes.Curadosucede inmediatamente después de aplicar el polvo sobre la tinta húmeda & mdash; derrite el polvo termofusible para que se fusione en una capa adhesiva sólida y suave unida al diseño impreso.Presionandosucede más tarde, cuando esa película curada se aplica a la prenda con una prensa térmica, uniendo la transferencia terminada a la tela. El curado insuficiente en esta primera etapa causa problemas que ninguna cantidad de prensado correcto puede solucionar más adelante. Para configuraciones de etapa de prensado específicamente, consulte nuestroDTF Heat Press Temperatura y amplificador; Guía de configuración de tiempo.
Temperatura de curado por tipo de polvo
| Tipo de polvo | Temperatura de curado típica | Notas |
|---|---|---|
| PA (poliamida) | 130 & ndash;150 & deg;C (266 & ndash; 302 & deg;F) | Punto de fusión más bajo, común para estampados estándar de mezcla de algodón |
| PES (poliéster) | 160 & ndash;180 & deg;C (320 & ndash; 356 & deg;F) | Punto de fusión más alto, a menudo elegido por una sensación más suave a mano o por compatibilidad específica con el tejido |
| Horno por lotes/rápido (general) | 100–110°C (212–230°F), 2–3 minutos | Enfoque de menor temperatura y permanencia prolongada utilizado en muchas unidades de curado compactas |
Confirme siempre la cifra exacta con su fabricante de polvo específico & #39;s hoja de especificaciones & mdash; El tamaño de malla y la formulación cambian el rango ideal incluso dentro de la misma categoría de polvo.
El tipo de horno afecta la forma en que aplica estos números
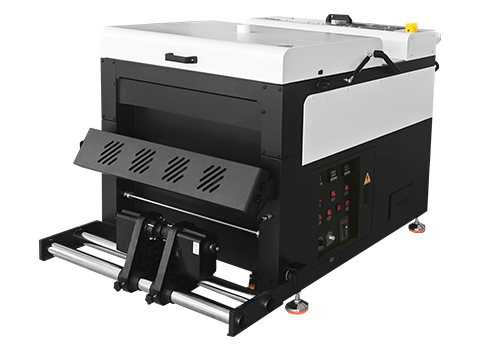
- Hornos discontinuoscaliente toda la hoja a la vez dentro de una cámara, de modo que la temperatura y el tiempo de permanencia se establezcan una vez y permanezcan fijos para esa ejecución — sencillo de marcar y repetir.
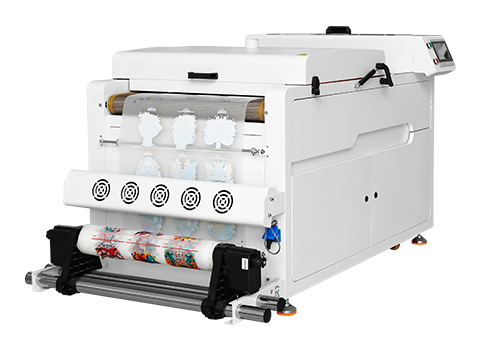
- Hornos transportadores/túnelmueva la película continuamente a través de una zona calentada en una correa, de modo que la temperatura y la velocidad de la correa funcionen juntas & mdash; una correa que corre demasiado rápido a través de la zona de calor cura insuficientemente el polvo con la misma confiabilidad que un horno demasiado frío. Como regla general: una velocidad más rápida de la correa necesita una temperatura de zona más alta para alcanzar la misma exposición total al calor.
Señala que su configuración de curado está desactivada
| Síntoma | Causa probable |
|---|---|
| El polvo parece opaco o ligeramente granulado, no brillante | Poco curado — elevar la temperatura o ralentizar el cinturón/extender el tiempo de permanencia |
| La transferencia se siente rígida, quebradiza o ligeramente amarilla | Sobrecurado — bajar la temperatura o aumentar la velocidad de la correa |
| El diseño se despega durante la presión a pesar de la configuración de presión correcta | El polvo nunca se fusionó completamente durante el curado & mdash; Este es un problema en la etapa de curado, no en la etapa de prensado |
| Acabado desigual en una hoja ancha | Puntos fríos o calientes en la cámara del horno & mdash; verifique si hay obstrucciones en el flujo de aire o elementos calefactores desiguales |
¿horno de curado o prensa térmica para este paso?
Algunos talleres más pequeños curan el polvo usando una prensa térmica suspendida justo encima de la lámina en lugar de un horno exclusivo, que funciona pero es más difícil de estandarizar de manera consistente que un ciclo de horno fijo o la velocidad del transportador. Si usted 'Estamos decidiendo qué equipo se adapta a su volumen de producción, nuestroGuía de horno de curado versus prensa térmicacompara los dos directamente.
Preguntas frecuentes
¿qué sucede si curo el polvo de DTF a una temperatura demasiado baja?
El polvo ganó 't se funde completamente y se fusiona en la capa de tinta, dejando una unión débil o incompleta. Esto suele ser 't obvio hasta que la transferencia se presiona y pela — el diseño puede levantarse, agrietarse o desprenderse de la prenda aunque el paso de prensado en sí se haya realizado correctamente.
¿puedo curar demasiado el polvo de DTF?
Sí, & mdash; El calor excesivo o el tiempo de permanencia pueden hacer que la capa curada se vuelva quebradiza y propensa a amarillear, especialmente en diseños más livianos. Si usted ' Veo decoloración, reduzca la temperatura o el tiempo de permanencia antes de ajustar cualquier otra cosa.
¿los polvos PA y PES realmente necesitan diferentes temperaturas de curado?
Sí & mdash; ellos' Hay diferentes formulaciones adhesivas con diferentes puntos de fusión. El polvo de PA generalmente cura a una temperatura más baja que el polvo de PES, por lo que usar un polvo y la configuración del otro es una causa común de resultados inconsistentes al cambiar de proveedor.
¿cómo sé si la velocidad de la correa de mi horno transportador 's está configurada correctamente?
Compruebe que una hoja pase aproximadamente 1 & ndash; 3 minutos en la zona calentada a la temperatura establecida & mdash; curas insuficientes demasiado rápidas, riesgos demasiado lentos de curar en exceso o obstruir la producción. Ejecute una hoja de prueba e inspeccione el acabado del polvo antes de comprometerse con una producción.
¿busca un curado consistente e incluso a escala?
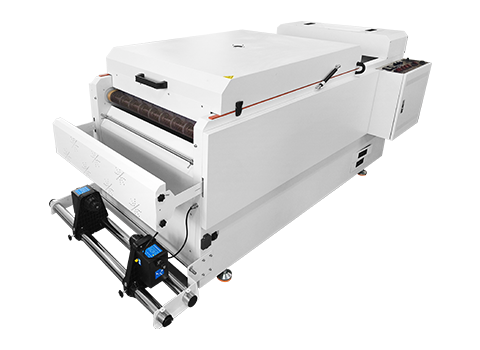
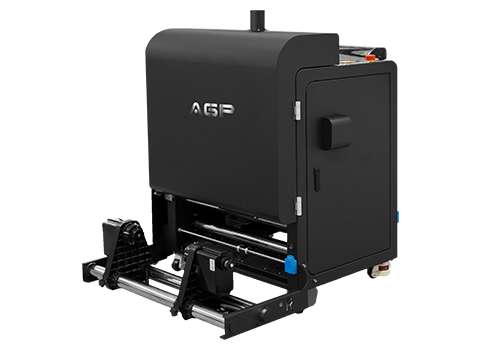
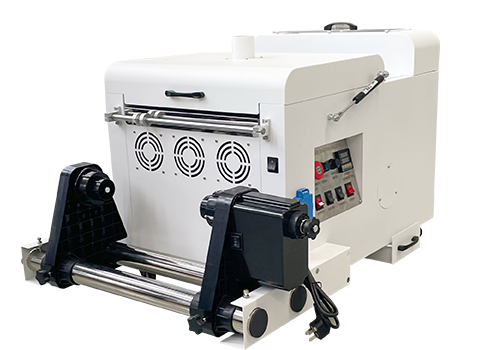
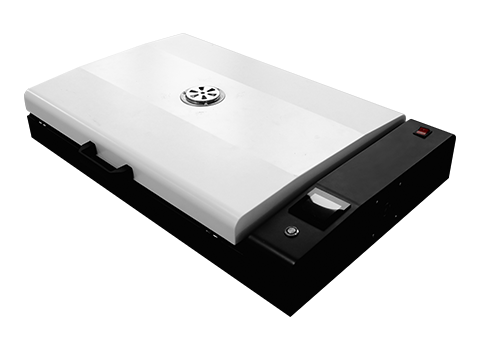
Vea cómo AGP's DTF Oven A280/A380 ofrece un curado confiable para una producción de gran volumen.
Horno DTF A280/A380 | Polvo termofusible DTF | Habla con nuestro equipo